LusterControl 扩大面向机器人客户的枢轴臂产能(2026 年)
LusterControl 扩大了其面向机器人客户的精密枢轴臂产能,在其东莞工厂增加了产能并提升了工艺深度。此举旨在满足日益增长的市场需求,因为枢轴臂的关节决定了机器人手臂、万向节、执行器或关节末端执行器的运动方式:如果枢轴臂在需要圆度的地方不圆,在需要同心的地方不同心,或者批次间的重复性不佳,都会悄无声息地在运动路径中留下反冲、摆动和漂移。这并非表面缺陷。在六轴机械臂上,它表现为需要花费数周时间才能解决的终点误差;在万向节上,它表现为固件无法完全消除的抖动;在手术或实验室机器人上,它表现为首件测试不合格的重复性指标。
对于买家而言,实际的好处是直接的:一个负责的合作伙伴,可以将您的枢轴臂从原材料棒材或毛坯加工成成品、去毛刺、表面处理、检验、批次可追溯的零件,而无需车削、铣削、精加工和检验之间的交接,这些交接会悄悄地增加成本、交货时间和尺寸偏差,而大多数工程师在处理此类零件时,都只是将其视为一个简单的车削凸台,直到需要返工为止。
本文从买方的角度撰写。我们将解释为什么枢轴臂(而非电机或控制器)往往决定机器人能否首次重复其运动,以及应该要求哪些实际规格,并说明如何避免采购错误,以免原本看起来不错的枢轴臂在调试过程中变成反冲问题。
目录

机器人数控精密组件
为什么枢轴臂决定机器人装配精度
关节是首先必须做好的部分。
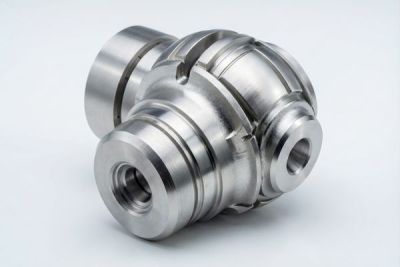
机器人的重复性取决于其连杆旋转所依赖的枢轴。承载轴承的枢轴臂、承载负载臂的枢轴、万向节上的偏航轴或俯仰轴以及末端执行器的关节都位于运动关键路径上。如果这些枢轴的圆度、同心度和定位精度不能达到严格且可重复的水平,连杆就会发生位移,万向节就会抖动,末端点就会漂移,最终导致零件要么通过装配检查但调试失败,要么根本无法通过首件检验。我们见过一些枢轴臂,虽然圆度检查看起来没问题,但由于内径与外径不符(而非直径本身),导致末端点误差高达 0.2 毫米。
- 枢轴臂
- 一种旋转连杆或轴承座,使一个机器人本体能够相对于另一个本体旋转。运动关键型枢轴臂必须将孔的圆度、同心度和肩部垂直度作为一个基准链保持在一起,并且保持无毛刺,但这只有在所有特征的切割和测量都以同一基准为准,且边缘无断裂(以免对轴承造成负载)的情况下才能实现。
- 机器人数控零件
- 这些精密加工的零部件用于机器人连杆、执行器、万向节和末端执行器。它们的制造符合圆度、同心度和重复性标准,对跳动、孔径偏移或批次间差异的容差极小。
对于机器人程序采购者来说,经验教训显而易见:枢轴臂的规格,而非执行器图纸,往往决定着机器人能否一次性重复运动,还是需要进入调整循环。一个保持圆形而非仅仅直径的孔可以确保轴承牢固就位;一个与孔垂直的肩部可以防止连杆晃动;一个由稳定材料制成的枢轴可以确保关节始终处于受力状态。枢轴精度控制是您可以预先指定的最经济实惠的重复性保证,但当供应商仅根据外形图报价时,这部分最容易被忽略。
机器人数控精密组件
机器人数控零件:2026 年产能扩张
一家工厂,一份质量记录,一个负责的合作伙伴。
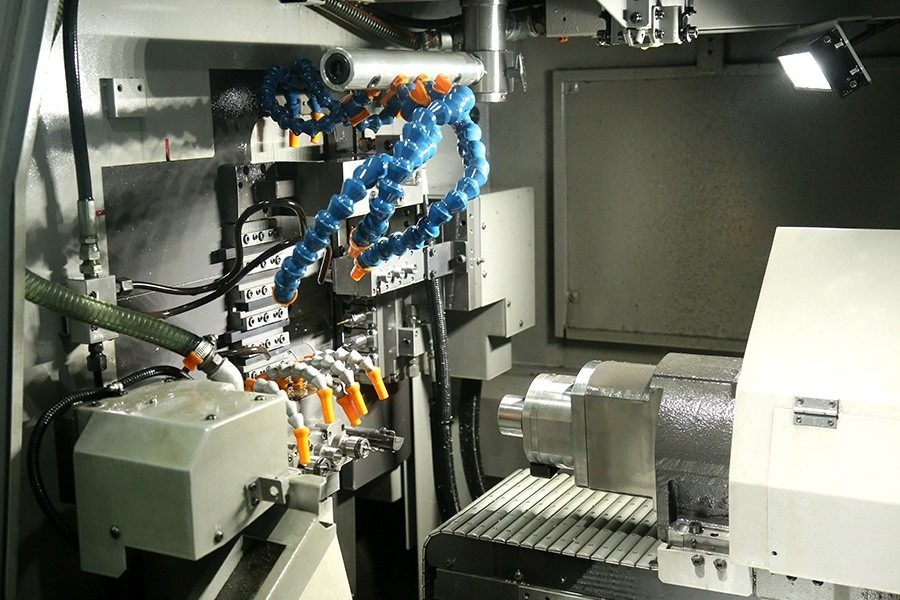
LusterControl东莞工厂占地4,000 平方米,计划于2026年扩建,原有旧厂房已停用。该工厂每月出货量达50万件。其机器人枢轴臂生产线采用五轴加工中心、车铣复合加工单元和瑞士型车床,有效减少了装夹误差和累积误差。此外,工厂还配备镜面抛光和电抛光设备,确保零件成品圆润、洁净、光洁,而非半成品。有关工厂背景和认证信息,请参阅我们的[链接]。 公司简介。
- 公司内部完成车削、5轴加工、车铣复合加工和镜面/电抛光,不外包表面处理工序。
- CMM 对每张新印刷品进行首件数据测量,而不是口头承诺。
- 批次可追溯至物料批次和机器,以便快速找出根本原因。
- 在批量生产之前,通过低起订量原型来降低新枢轴臂的风险。
枢轴臂的加工方式:买家的视角
枢轴的质量取决于它所依据的基准面的质量。
枢轴臂的工作原理是:它有一个同心的圆形孔和一个方形肩部,用于安装和定位轴承或衬套。买家需要指定整个旋转接口,而不仅仅是枢轴的外形。如果圆形孔与外径不同心,则圆形孔毫无用处;如果方形肩部与圆形孔不垂直,则会导致对准偏差。以下说明了各个特征之间的相互作用,以及每个尺寸对运动的影响。
| 特征 | 它控制着什么 | 它为何能保护运动 |
|---|---|---|
| 孔径圆度 | 轴承座配合 | 防止轴承变形、摆动和跳动。 |
| 内径与外径的同心度 | 关节中心线 | 防止连杆错位、端点漂移、云台抖动。 |
| 肩部方正度 | 轴向座椅 | 防止连接杆在负载下晃动,无需垫片环。 |
| 表面处理 | 佩戴和接触 | 清洁、均匀的轴承接触,延长接头寿命。 |
第一步,确定基准面并先钻出孔。
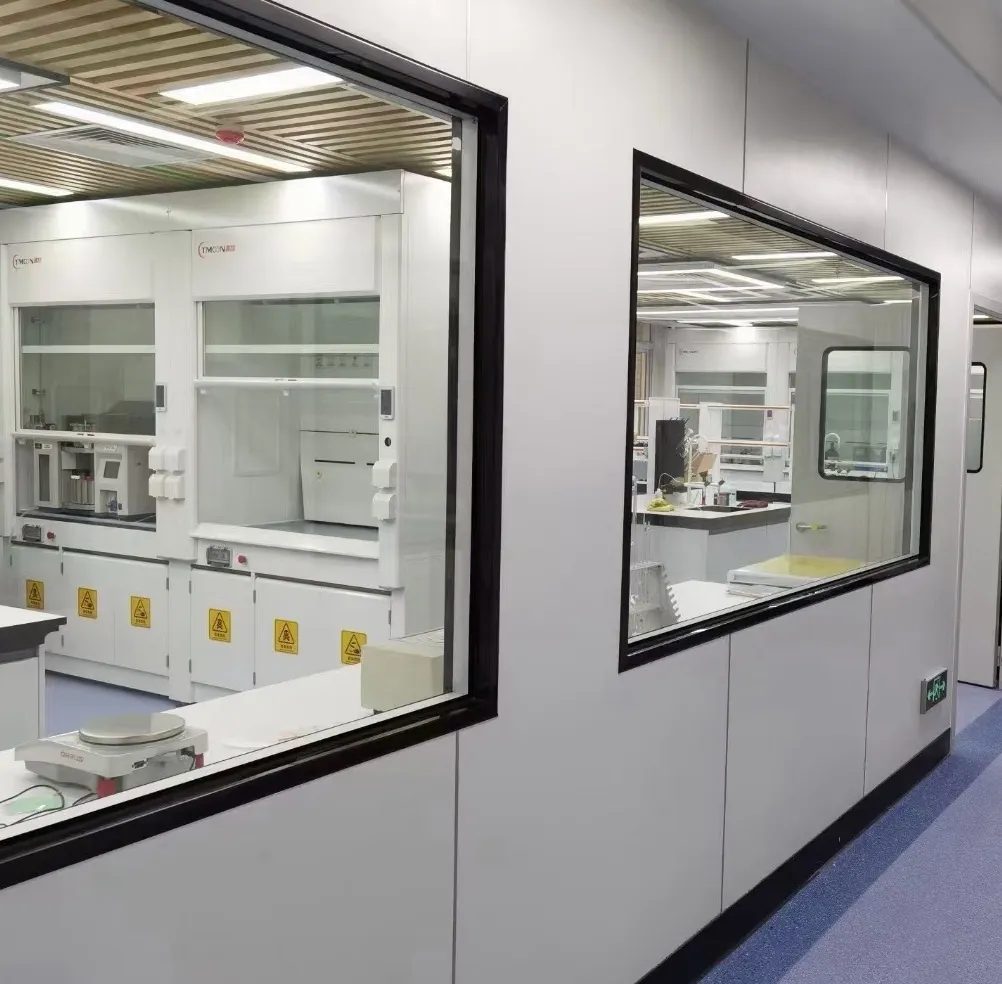
我们首先对枢轴进行基准测试,并在批量生产前,使用三坐标测量机 (CMM) 对孔的圆度、同心度和肩部垂直度进行首件测试。对于 304/316 不锈钢、7075 铝合金、钛合金和硬化钢,这也为后续工序的表面光洁度和处理设定了基准,因此孔径和外径的测量是参照已知参考值进行的,而非凭感觉。
步骤 2,一次性切割外径和肩部
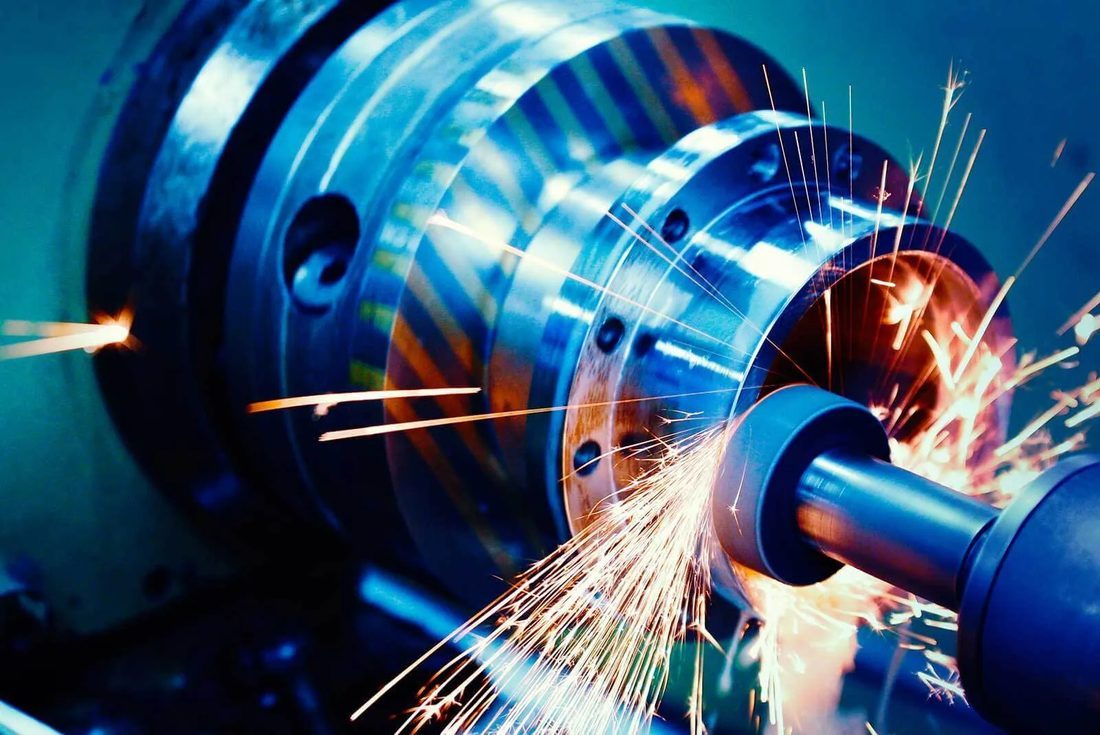
在一次装夹中同时保持孔径基准和外径,使我们能够将精度控制在±0.005毫米以内,并将同心度保持在微米级。五轴加工中心是加工异形或凹槽枢轴的主力军;车铣复合加工用于加工带集成凸台的枢轴;瑞士型车床适用于加工小型圆柱形枢轴,而这正是精密枢轴臂跳动最容易出现的地方。
步骤 3,完成、去毛刺和处理
标准镜面抛光可达 Ra 0.6 微米;高端工艺可达 Ra 0.2 微米,达到 8K 镜面效果。我们遵循 ASTM A967 标准进行电抛光和钝化处理,确保枢轴臂在各种环境下(例如工厂车间、暴露的机械臂或洁净实验室)都能保持无毛刺和耐腐蚀。您可以在[此处插入链接]了解更多关于我们工艺流程的信息。 LusterControl博客。
机器人数控精密组件
精密枢轴臂背后的数控精密加工
枢轴的质量取决于构成它的链条的质量。
精密加工精密枢轴臂并非依靠一次神奇的切削,而是一套严谨的流程:从原材料检验、基于面向制造的设计(DFM)的夹具设计,到单次装夹车削或车铣复合加工以保护内径和外径,再到镜面抛光或电抛光以及钝化处理,最终获得洁净、稳定且不易磨损或脱落的表面。每一步都是为了保护下一步。
- 切割前,请核实棒材、坯料或板材的证书、等级和热处理批次。
- 首先对 CMM 进行孔径、同心度和肩部作为一个整体的测量。
- 一次设置即可完成切割,消除基准面上的重新夹紧误差。
- 镜面抛光至 Ra 0.6 微米,高端 8K 至 Ra 0.2 微米。
- 按照 ASTM A967 标准进行钝化处理并包装,以便清洁地转移到装配车间。
高精度数控加工:我们如何将枢轴臂的精度控制在±0.005毫米以内
公差是一个工艺决策,而不是图纸上的一个数字。
高精度数控枢轴臂的成败取决于公差的分布情况。圆度为 0.003 毫米的孔只有在同心度控制在相同范围内且采用相同工况加工的情况下才能发挥作用。以下是我们如何将公差映射到真正保护机器人运动的特征上。
| 特征 | 保持公差 | 它为何能保护运动 |
|---|---|---|
| 孔径圆度 | 0.003毫米 | 圆形轴承座,无晃动,无跳动。 |
| 内径与外径的同心度 | +/-0.005 毫米 | 中心线稳定,运动流畅,无偏移。 |
| 肩部方正度 | 0.005毫米 | 方形轴向座椅,负载下不摇晃。 |
| 外径 | +/-0.005 毫米 | 与外壳良好契合,无交叉卡滞。 |
| 老板同心度 | +/-0.01 毫米 | 安装稳固,居中,无晃动。 |
- 一次性调整内径和外径,消除重新夹紧误差。
- 对圆度和同心度进行 SPC/CPK 检查,而不仅仅是抽查。
- 在 CMM 上对每个批次进行检验,并与首件基准进行比对。
- 按照 ASTM A967 标准进行钝化处理,使枢轴能够承受地板和实验室的使用。
机器人数控精密组件
定制数控零件:选择合适的枢轴臂结构
根据体积、材料和风险来决定建造方案,而不是根据习惯来决定。
大多数用于精密枢轴臂的定制CNC零件的加工方案可归结为三种:五轴铣削加工用于异形或凹槽枢轴,车铣复合加工用于带集成凸台的枢轴,以及瑞士型车削加工用于小型圆柱形枢轴。下表将这些方案转化为买家的决策依据,而非仅仅依据规格表。
| 您的程序需要 | 推荐配置 | 选用理由 |
|---|---|---|
| 轮廓式或凹槽式枢轴,高混合 | 五轴铣削 | 无需重新夹紧即可切割复杂特征,且无跳动误差。 |
| 带集成凸台的枢轴,紧密的面 | 车铣复合材料 | 一次完成镗孔和凸台加工,无需同心度交接。 |
| 小圆柱形枢轴 | 瑞士型车削 | 适宜同心度,规模化生产时最低的单件成本。 |
| 低最小起订量原型,量产前先进行低批量生产 | 五轴或车铣复合机床 | 快速撰写第一篇文章,然后按照同样的流程进行规模化生产。 |
- 如果您的枢轴臂是异形、凹槽或倾斜的,请选择 5 轴铣削。
- 如果整体凸台和方形肩部是关键,那么请选择车铣复合加工。
- 如果枢轴是小圆柱体,并且需要降低批量成本,则选择瑞士型车削。
机器人数控零件和枢轴臂采购清单
公布设计稿前需要提出的五件事。
对于机器人数控零件而言,圆形枢轴臂和关节活动臂之间的差异通常体现在你从未要求过的文书工作中。请使用以下清单作为验收标准。
- 材料证书需包含等级和炉次信息,而不仅仅是“不锈钢”或“铝”。
- CMM 首件检验报告与您的图纸修改、孔径和同心度相关。
- 孔的圆度和同心度,而不仅仅是外形直径。
- 批次可追溯至物料批次和机器。
- 钝化效果符合 ASTM A967 标准,并非凭空而来。
- 危险信号:证书稍后发送,证书应该随批次一起发送,而不是在批次之后发送。
- 危险信号:报价中未注明同心度。
- 危险信号:结尾被当作单词引用,而不是经过测量的 Ra 值。
机器人数控精密组件
采购精密枢轴臂时常见的错误
这些失败是可以预见的,也是可以避免的。
- 如果将表面光洁度指定为“光滑”而不是测量 Ra 值,那么最终效果就取决于车间的主观感受了。
- 为了节省几分钱,将车削和精加工分给两个供应商,然后自己负责出料路径。
- 为了加快速度而跳过批次追溯,结果在枢轴货架出现故障时找不到根本原因。
- 引用孔径数据,但忽略它们与外径基准的堆叠方式。
- 在工厂车间选择不符合 ASTM A967 标准的成本较低的处理方法。
这些都不是什么稀奇古怪的东西。它们只是常见的捷径,会将精密旋转臂变成机器人程序中的一个缺陷。只要问问上面清单中的五个问题,大部分问题就能迎刃而解。
机器人数控零件的质量框架
事实胜于雄辩,以下是整个过程。
对于项目采购方而言,±0.005毫米的精度比数值本身更为重要。LusterControl采用一套分阶段的流程:DFM审核、来料检验、首件三坐标测量、过程SPC/CPK、最终FQC/OQC以及批次追溯。正是这套流程让我们能够已通过 ISO 9001 认证,ISO 13485 正在取证、IATF 16949 正在申请,并对每个枢轴臂进行严格控制。
- 在卷装之前,对每张新印刷品进行首件 CMM 数据采集。
- SPC/CPK 用于检测特殊特性,而非抽查。
- 批次可追溯至原材料和机器,以便快速找出根本原因。
- 每批材料均有材料证书和钝化记录。
机器人数控精密组件
我们已发货的真实定制CNC零件
同样的模型,应用到你的枢轴臂上。
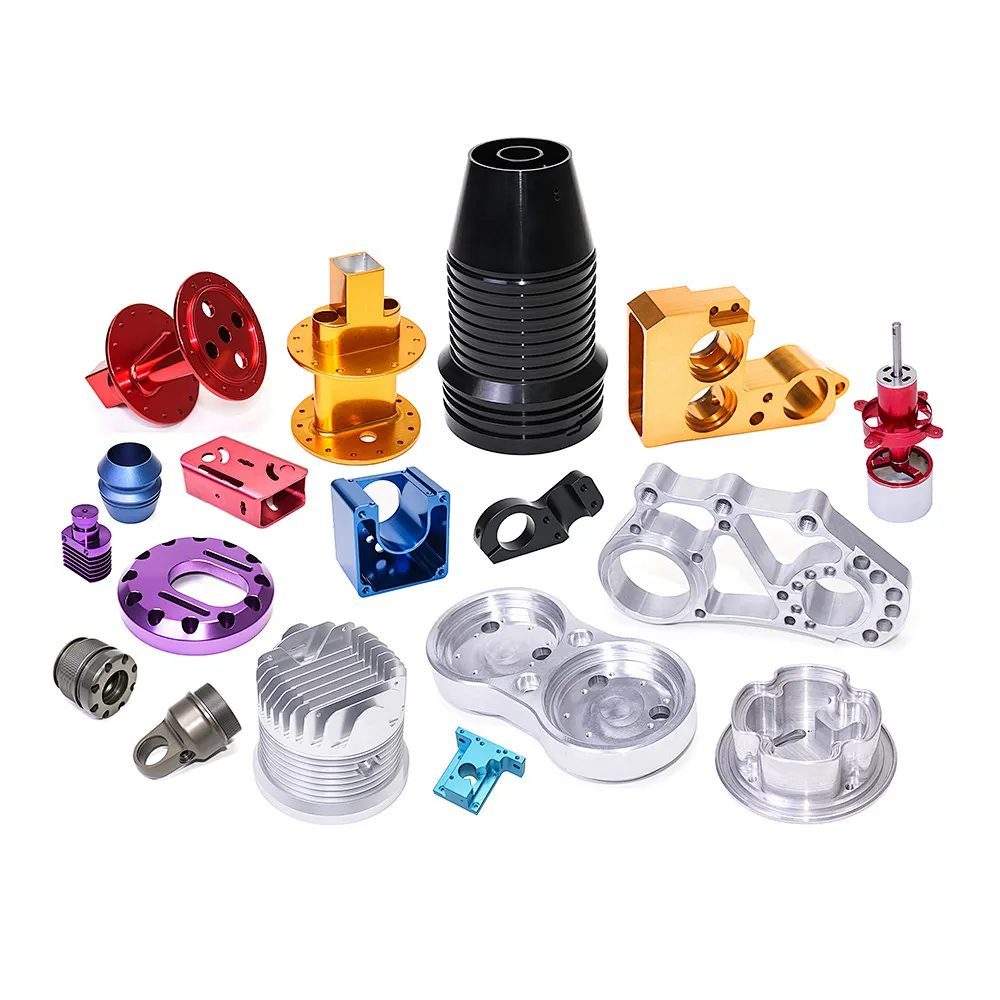
对于您的精密枢轴臂,同样适用以下模式:车削、五轴加工、车铣复合加工、镜面/电抛光和内部检测,一份质量记录。申请免费的DFM(可制造性设计)审查,我们将在您的图纸上进行展示。 我们的查询页面。
保护您的设计:机器人数控零件保密协议
泄露的图纸传播速度比采购订单还快。
对于机器人平台团队、一级供应商和研发团队而言,尤其将枢轴臂或连杆图纸发布给三家工厂,会使您的设计曝光率增加三倍。LusterControl 运行客户保密协议程序,并对 CAD 文件进行受控访问管理,确保您的工装和工艺设计始终属于您。
- NDA 支持的国际咖啡机与家电品牌的二级/OEM 订单别的工作计划。
- CAD访问权限受控,您的设计不得重复使用或转售。
- 适用于原型产品运输的隐蔽式国际包装。

机器人数控精密组件

机器人数控精密组件
机器人数控精密组件
常见问题解答:枢轴臂和机器人买家问题
答:是的。车削、五轴加工、车铣复合加工、镜面/电抛光和检测等工序均在我们位于东莞的4,000 平方米工厂内完成,工厂拥有60台数控机床。
答:我们保持内径与外径的同心度和肩部垂直度在 +/-0.005 毫米以内,内径圆度在 0.003 毫米以内,一次装夹即可完成加工,以控制跳动。
答:已通过 ISO 9001 认证,ISO 13485 正在取证,目前正在申请IATF 16949认证。我们提供每批产品的原材料证书、CMM首件数据和批次追溯信息。
答:标准镜面抛光可达 Ra 0.6 微米,高端可达 Ra 0.2 微米的 8K 镜面,然后按照 ASTM A967 标准进行电抛光和钝化处理,以防止工厂车间和实验室的腐蚀。
答:是的。签署保密协议的项目对我们来说是常规操作,包括为国际咖啡机与家电品牌的二级/OEM 订单进行高质量的产品开发,我们会严格控制CAD文件的访问权限,并进行隐蔽的原型包装。
答:我们针对许多项目,力求快速完成从图纸到样品的首件生产,并接受低起订量原型,然后逐步扩大产量,达到每月 50 万件。
想让您的下一个枢轴臂拥有同样的圆形和同心度精度吗?请将您的图纸发送给 LusterControl,我们的工程团队将免费为您提供 DFM 审查,并提供可实现的圆度、同心度预算和交货时间。
索取免费数控加工报价