钛合金6Al-4V在航空航天部件中的加工:2026年的挑战与解决方案
如果你在2026年为飞机、卫星平台或无人机机身采购支架,那么材料的选择格局已经发生了变化。设计师们正在用Ti-6Al-4V和Inconel合金取代机加工铝和钢板支架,因为同样的部件重量减轻了30%到45%,并且能够承受更高的载荷和温度。问题在于,这些金属恰恰是主轴加工中最难磨损的材料。
本文从买方的角度撰写,详细阐述了在五轴数控加工中心加工Ti-6Al-4V或Inconel合金时实际发生的情况,包括程序偏差(热效应、加工硬化、公差漂移、可追溯性等),以及在下达采购订单前需要向供应商询问哪些问题。LusterControl公司每天都在ISO 9001 已获证、ISO 13485 正在取证体系下加工这些合金,因此以下案例均来自实际生产,而非教科书。
最后,您将获得一份实用的清单,列出七项规格,交给您的机械师;一份 Ti-6Al-4V 加工与 Inconel 加工的比较;以及一份清晰的说明,说明 5 轴 CNC 加工是否值得为您的轻型支架支付额外费用。
目录
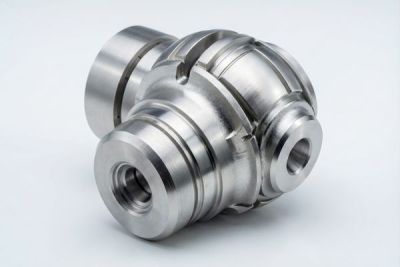
航空航天人工智能部件图像
为什么轻量化支架将在2026年重塑航空航天部件
重量是唯一一个影响航空航天领域所有其他权衡因素的变量。
支架重量每减轻一克,都会产生连锁反应。更轻的支架意味着更轻的机身,从而可以减少燃料消耗或延长航程,进而可以使用更小的电池或提高有效载荷。对于无人机和电动垂直起降飞行器(eVTOL)项目而言,这其中的利害关系尤为显著:每个支架减轻 40 克,200 个支架加起来,就相当于减少了 8 公斤的机身重量。正因如此,轻量化支架已从“锦上添花”变成了新型航空航天部件发布的关键要求。
括号实际承载什么
支架乍看之下毫不起眼,但一旦考虑到其承载的载荷,就会发现它的重要性。它不仅要传递振动、固定传感器或液压管路、抵抗抖动,还要承受腐蚀性或高温环境。因此,支架材料必须同时具备强度高、稳定性好和重量轻的特点。Ti-6Al-4V 正好符合这些要求,而对于温度最高的区域,Inconel 合金则更为合适。然而,问题在于这两种金属都被归类为“难加工”金属,而难加工恰恰是成本和废料的来源。
在 LusterControl,我们发现航空航天买家也存在同样的问题:CAD 图纸清晰,公差严格,交货期限紧迫,但却没有人考虑到钛合金在刀具下会发生加工硬化,以及 Inconel 合金会与刀片发生焊接等实际情况。本指南的其余部分将介绍如何在这些问题进入生产线之前将其消除。您可以在我们的网站上查看我们的完整功能列表。 公司简介页面。
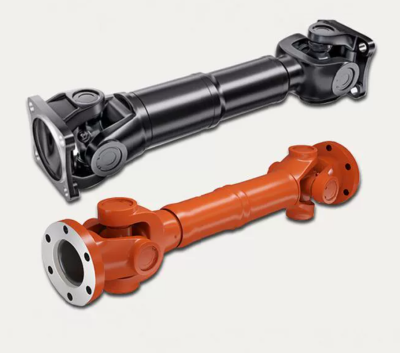
航空航天人工智能部件图像
Ti-6Al-4V 加工:这种钛合金为何如此顽强
钛的硬度不像工具钢那样高。它很狡猾。
Ti-6Al-4V(棒材也符合AMS 4928标准)是航空航天领域常用的钛合金。它强度高、耐腐蚀且具有生物相容性。然而,在车间加工中,如果像对待钢材一样对待Ti-6Al-4V,其三种特性会导致加工成本高昂。
低导热性会将热量滞留在切削刃处。
钛的导热性能约为钢的六分之一。热量无法通过切屑散失,而是滞留在刀尖。刀片温度升高,刃口软化,导致过早磨损或积屑瘤形成。解决之道并非提高切削速度,而是采用刚性夹具、锋利的涂层刀具以及控制好冷却液用量并直接喷洒到切削区。
在错误参数下进行工作强化
如果刀具摩擦而非切削,表面会发生加工硬化,下一次切削时会遇到更坚硬的层。这就是为什么一个简单的支架加工会变成一个容易断刀的活儿。稳定的五轴数控加工设置,配合一致的齿进给量,可以避免这种摩擦硬化的恶性循环。在 LusterControl,我们正是因为刚性是防止加工硬化的最经济有效的保障,才选择在刚性车铣复合机床和五轴加工单元上加工钛合金。
回弹和薄壁挠曲
为了减轻重量,航空航天支架通常采用薄壁设计,而薄钛合金在夹紧和切削力的作用下容易发生形变。加工到所需尺寸后,松开夹具,零件就会反弹,超出公差范围。解决办法是采用智能夹具,有时甚至在夹具固定的“软态”下进行加工,然后再进行应力消除。这些方法并不复杂,但必须在第一根棒材加载之前进行规划。
| Ti-6Al-4V加工的挑战 | 这需要花费你多少钱? | LusterControl是如何控制它的 |
|---|---|---|
| 热量集中在工具尖端 | 刀片磨损快,边缘积聚 | 刚性单元、锋利涂层工具、定向冷却剂 |
| 摩擦硬化 | 损坏的工具,废弃的支架 | 稳定的五轴进给,无停留时间,深度一致 |
| 薄壁回弹 | 超出公差范围的航空航天部件 | 应力释放循环 + 软爪夹具 |
| 长芯片抽吸 | 重新切割的芯片划伤 Ra | 主轴内冷却,优化刀具路径 |
五轴数控加工解锁复杂航空航天支架
大多数航空航天支架都不是平的,三轴加工迫使你对几何形状进行一些“歪曲”。
带有倾斜安装面、内部加强筋和异形底座的支架,本质上需要五轴数控加工。在三轴机床上,需要先装夹夹具,加工一侧,再重新装夹,加工另一侧,然后祈祷基准面能够对齐。每次重新装夹都可能导致±0.005毫米的误差。而在五轴加工中心上,工件只需一次装夹,刀具即可加工到每个面。更少的装夹次数意味着更少的误差,最终得到的支架也能真正符合图纸要求。
单次安装即可实现轻型支架的精度
由于五轴数控加工将零件固定在一个坐标系中,螺栓孔与轮廓座之间的关系由机床锁定,而非由检验员重新测量。对于壁厚要求极低的轻型支架而言,这种一致性决定了零件能否通过一次检验,还是需要返工。
更短、更硬的工具可以触及深处特征。
倾斜主轴可以让您使用短刀具以较大的角度进行加工,而无需使用长刀具进行侧向加工。短刀具的偏转更小,因此可以保持更严格的公差并获得更好的表面光洁度,通常无需额外的抛光工序。最终,航空航天部件的加工工序更少,表面粗糙度Ra也更低。
| 因素 | 三轴支架路线 | 五轴数控加工路线 |
|---|---|---|
| 设置 | 3至5次重新安装 | 1 个设置,单个数据 |
| 容忍风险 | 每套装置的累计值 | 机器锁定 |
| 工具长度 | 长,偏转 | 短而硬 |
| 交货时间 | 更长,更多操作 | 更短的排队时间 |
| 适用场景 | 简单的平板 | 复杂轻型支架 |
航空航天人工智能部件图像
因科镍合金加工:热处理、加工硬化及制胜之道
Inconel 是一种能够检验你的工艺流程是否真正规范的金属。
镍铬合金(Inconel)系列材料常用于发动机或排气管附近支架等温度最高、腐蚀性最强的区域。它们能在钛合金失效的650摄氏度以上保持强度。但代价是,Inconel的加工难度极大:它极易发生加工硬化,产生高温,并且会磨损刀具。
硬化陷阱
与钛合金类似,因科镍合金在刀具摩擦时会发生表面硬化。但与钛合金不同的是,硬化层对下一个刀片的磨损极其严重。因此,必须保持恒定的切削负荷;任何犹豫或停留都会在刀具表面形成一层硬壳,从而缩短刀具寿命。采用高压冷却液的刚性五轴数控加工是标准的防护措施。
工具寿命和成本控制
Inconel加工的成败取决于刀具的选择。合适的陶瓷或晶须增强刀片能够快速磨损刀具;而错误的硬质合金刀片则会在几分钟内将其磨尽。成本并非来自刀具本身,而是来自停机时间和废品。一个管理规范的加工车间会跟踪每个零件的刀片寿命,并将Inconel加工批量进行,以保持加工过程的温度和一致性。
对买家而言,实际问题更简单:您的供应商加工Inconel合金的频率是否足以确保配方的可重复性?还是您在为他们提供学习曲线?LusterControl采用与医疗和汽车行业相同的ISO 9001和ISO 13485质量体系来生产镍合金,并对每个批次进行批次级追溯。了解我们如何构建质量控制体系。 工程博客。
Ti-6Al-4V 加工与 Inconel 加工:哪种金属更适合您的零件?
选择金属材质时,要根据支架所在区域来选择,而不是凭习惯。
这两种金属都非常适合制作轻量化支架。选择哪种金属取决于环境因素。如果支架的工作温度在 300 至 400 摄氏度以下,且处于腐蚀性适中但并非极端腐蚀的环境中,那么采用 Ti-6Al-4V 金属加工可以获得适宜的重量成本比。如果支架处于排气热源附近或持续高温环境中,即使成本更高,采用 Inconel 金属加工也是唯一安全的选择。
| 属性 | Ti-6Al-4V加工 | Inconel加工 |
|---|---|---|
| 工作温度 | 最高可达约400摄氏度 | 持续温度650摄氏度以上 |
| 密度/重量 | 低(4.43 克/立方厘米) | 较高(8.0+ g/cm3) |
| 耐腐蚀性 | 出色的 | 良好的极端区域 |
| 加工难度 | 高的 | 非常高 |
| 工具磨损 | 中等至高 | 非常高 |
| 机器的粗略成本 | 两者中较低的那个 | 更高 |
| 适宜支架使用 | 机身、无人机、结构 | 发动机附近的高温区域 |
如果选择 Ti-6Al-4V
- 您的支架是结构性的,但不会过热。
- 减轻重量是提高航程或有效载荷的首要考虑因素。
- 你想要性价比最高的产品。
- 耐腐蚀性比极端高温更重要
如果选择Inconel合金
- 支架位于热源内或附近。
- 持续高温超过了钛的耐受极限。
- 生命周期成本优于前期加工成本。
- 监管或原始设备制造商 (OEM) 规范中对镍合金的命名
航空航天人工智能部件图像
航空航天零部件公差实际情况:体积控制精度为±0.005毫米
图纸上标明±0.005毫米是工艺规范,而不是测量期望。
航空航天零部件的严格公差是区分各加工企业能力的关键所在。LusterControl 的五轴加工单元能够对高要求金属进行重复性精度控制,精度可达 ±0.005 毫米。但“保持公差”不仅仅意味着拥有一台性能优良的机器;它还意味着热稳定性、校准过的量具以及能够及时发现偏差并防止其报废的测量回路。
实际上,数字是由什么构成的呢?
温度补偿测量、首件检验和过程检查确保支架在500件批次中始终保持在公差范围内,而不仅仅是首件。对于买家而言,他们应该问的不是“你们能保持多大的公差”,而是“你们如何证明你们在我的批次中做到了这一点”。答案应该包括三坐标测量机 (CMM) 报告和可追溯的量规。
| 要求 | LusterControl 的功能 | 这对你来说为什么重要? |
|---|---|---|
| 宽容 | 可重复精度为±0.005毫米 | 支架无需垫片即可安装 |
| 表面处理 | 可实现Ra 0.2 µm(8K镜面) | 减少应力集中点,使贴合更紧密 |
| 可追溯性 | 批次级物料+工艺 | 符合审计要求的航空航天部件 |
| 确认 | CMM + 首件 | 证据,而非承诺 |
| 体积 | 产能高达每月 50 万件 | 从原型到生产,全程在同一屋檐下完成。 |
轻量化支架采购清单:向供应商提供的 7 项规格
报价的有效性取决于您寄送的包裹的质量。
在您发布钛合金或因科镍合金支架的询价单之前,请先准备好以下七项内容。它们能够区分实际报价和猜测,也正是它们让像 LusterControl 这样的公司能够提供切实可靠、按时交付的报价,而不是虚报价格。
- 完整的3D模型和2D图纸,标注了所有关键尺寸和基准点
- 指定合金牌号(Ti-6Al-4V,符合 AMS 4928 标准,或精确的 Inconel 牌号)
- 仅对功能表面采用公差,关键部位采用GD&T。
- 所需的表面光洁度(Ra 目标值)以及任何钝化或 ASTM A967 清洁度要求
- 预期使用环境:温度、腐蚀、振动
- 产量和进度安排,以便车间能够规划五轴数控加工能力
- 所需质量文件:三坐标测量报告、材料证书、首件样品、可追溯性
当您的方案完成后,供应商可以免费进行DFM(面向制造的设计)审查,并指出薄壁、难以触及的特征或与材料性能不符的公差等问题。在模具制造之前进行这样的沟通,比之后的任何谈判都能节省更多成本。
航空航天人工智能部件图像
五轴数控加工如何缩短航空航天零部件的生产周期
交货周期主要是一些隐性的操作时间,而不是生产时间。
理论上,切割一个钛支架可能需要 40 分钟。但实际上,真正耗时的是工序之间的等待时间:检查、移动、重新装夹、再次检查。五轴数控加工可以简化这些步骤,因为一次装夹即可完成零件的大部分加工。更少的接触次数意味着零件更多地待在机床上,而不是在台车上。
从原型到量产无需重新改造
由于 LusterControl 采用相同的五轴加工理念进行原型制作和批量生产,您的航空航天零部件无需更改工艺即可实现规模化生产。首件产品和第 1 万件产品均出自相同的加工单元,这意味着经验只需积累一次。正是这种连续性,使得拥有 60 台机床、占地 4,000 平方米的工厂能够将一个支架从图纸设计到批量生产,而不会在生产环节给您带来任何意外。
对于有截止日期的项目,请要求分阶段实施:第一周完成首件样品,然后逐步扩大生产规模,并使用相同的夹具进行验证。您可以在此处阅读更多关于我们生产规模的信息。 LusterControl 主页。
为什么 LusterControl 投资航空级五轴数控加工?
航空航天支架是对整个工艺流程的一次压力测试。
我们增加钛合金和因科镍合金加工能力并非为了追求品牌溢价。我们这样做是因为,航空航天零部件所要求的严谨工艺——刚性五轴数控加工、±0.005毫米精度控制、批次可追溯性以及诚实的面向制造的设计——恰恰也是其他所有行业零部件品质提升的关键所在。一个支架程序就能让整个行业都受益匪浅。
金属下方的质量体系
LusterControl 的所有航空级支架均已通过 ISO 9001 认证,ISO 13485 正在取证生产,目前正在申请 IATF 16949 认证,并在符合 ASTM A967 洁净度要求的部位进行钝化处理。对于买家而言,这意味着完整的文档记录贯穿始终,而非事后添加。您将获得经得起审核的材料证书、三坐标测量数据和批次记录。
从图纸到量产的一体化交付
LusterControl 为国际咖啡机与家电品牌的二级/OEM 订单提供精密零件,并为医疗、汽车、半导体和无人机等行业提供支持。如此广泛的业务范围意味着,我们用于加工钛支架的五轴单元也曾加工过医疗和汽车领域的零件。正是这种跨领域融合,使得航空航天零部件从我们的车间出厂即可直接投入生产。我们为无人机轻量化所做的工作也体现了同样的五轴加工理念,详情请见下文。 五轴数控加工文章。
航空航天人工智能部件图像
航空航天人工智能部件图像
航空航天人工智能部件图像
航空航天人工智能部件图像
常见问题解答:航空航天部件及航空航天采购问题
答:是的。Ti-6Al-4V 的导热系数低,且刀具摩擦会导致其发生加工硬化,因此需要采用刚性五轴数控加工、锋利的涂层刀具以及专用冷却液。LusterControl 公司已通过 ISO 9001 认证,ISO 13485 正在取证进行加工,重复精度可达 ±0.005 mm。
答:我们的五轴加工中心可重复保持±0.005毫米的精度,在对表面光洁度要求较高的场合,Ra值可达到0.2微米(8K镜面)。我们通过每批次的三坐标测量报告和首件检验来验证精度,而不是给出一个适宜数值。
答:许多航空航天项目都要求获得 AS9100 认证或客户特定的质量认证。LusterControl 目前已通过 ISO 9001 认证,ISO 13485 正在取证,并正在申请 IATF 16949 认证;买方应在供应商资质认证过程中确认项目认证,我们可提供完整的批次级可追溯性支持。
答:薄壁轻型支架具有倾斜面和轮廓座,三轴机床需要多次重新装夹才能加工。每次重新装夹都可能导致公差损失。五轴数控加工一次装夹即可完成零件加工,锁定各特征之间的关系,并将精度控制在±0.005毫米以内。
答:每批产品都附有材料认证、过程记录和与该批次相关的检验数据。结合 ISO 9001 和 ISO 13485 标准,这为航空航天采购商提供了一条从原材料到成品航空航天部件的完整可追溯路径,随时可供审核。
答:请提供包含关键尺寸和基准的3D模型和2D图纸,以及确切的合金牌号、仅功能表面的公差、所需的Ra值、任何ASTM A967钝化要求、使用环境、批量生产阶段和所需的质量文件。完整的资料包可获得免费的DFM审查和准确的报价。
无论是 Ti-6Al-4V、Inconel 还是其他航空级合金,请将您的支架图纸发送给我们,我们将免费进行 DFM 审查并提供实际的交货时间报价。
索取免费数控加工报价