为什么 LusterControl 的 8K 镜面抛光技术能在不锈钢上达到 Ra 0.2 μm 的表面粗糙度?
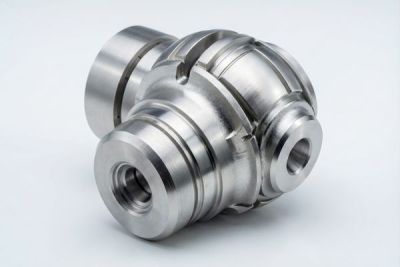
LusterControl(东莞市力存科技有限公司)自2020年成立以来,16 年来一直专注于CNC不锈钢镜面抛光。2026年的核心目标很简单:我们的8K镜面抛光工艺在不锈钢表面可达到Ra 0.2 μm的粗糙度,这是我们提供的最高装饰镜面等级,也是我们东莞工厂能够为精密零件打造的最亮、最洁净的表面。
本次更新将详细解读该数值的实际意义,阐述我们如何在实际生产零件上实现这一目标,并将其与标准 Ra ≤0.6 μm 的镜面、拉丝表面和电抛光工艺进行比较。我们还将展示基础 CNC 精密加工如何发挥关键作用,因为镜面的质量取决于其所用毛坯的质量。如果您正在考虑用于可见光、医疗、食品接触或流体通道的组件,那么本文将为您呈现 8K 镜面抛光工艺的实际应用效果。
表面光洁度是一项功能性决策,而非事后美化的附加考虑。更光滑的不锈钢表面能有效防止细菌附着,简化清洁验证,并提升流体通道部件的密封性能。正因如此,我们的镜面抛光工艺远不止于外观,而且我们在每次可制造性设计 (DFM) 评审中都会公布相关数据,而不是用含糊的“抛光”一词来掩盖。
目录
公司数控精密零部件
不锈钢8K镜面抛光:Ra 0.2 μm的实际意义
两个数字,一个表面:等级和粗糙度。
8K镜面抛光是不锈钢装饰性表面处理等级中的最高反射率等级(类似于2B、BA和缎面抛光,对应8号/8K等级)。从视觉上看,它几乎是外观良好、无畸变的镜面。工程师真正关注的是表面粗糙度平均值Ra,而我们的8K镜面抛光在不锈钢上的Ra值可达0.2 μm。这比我们原本就非常精细的标准镜面(Ra≤0.6 μm)还要光滑四倍。
如何测量粗糙度 (Ra)
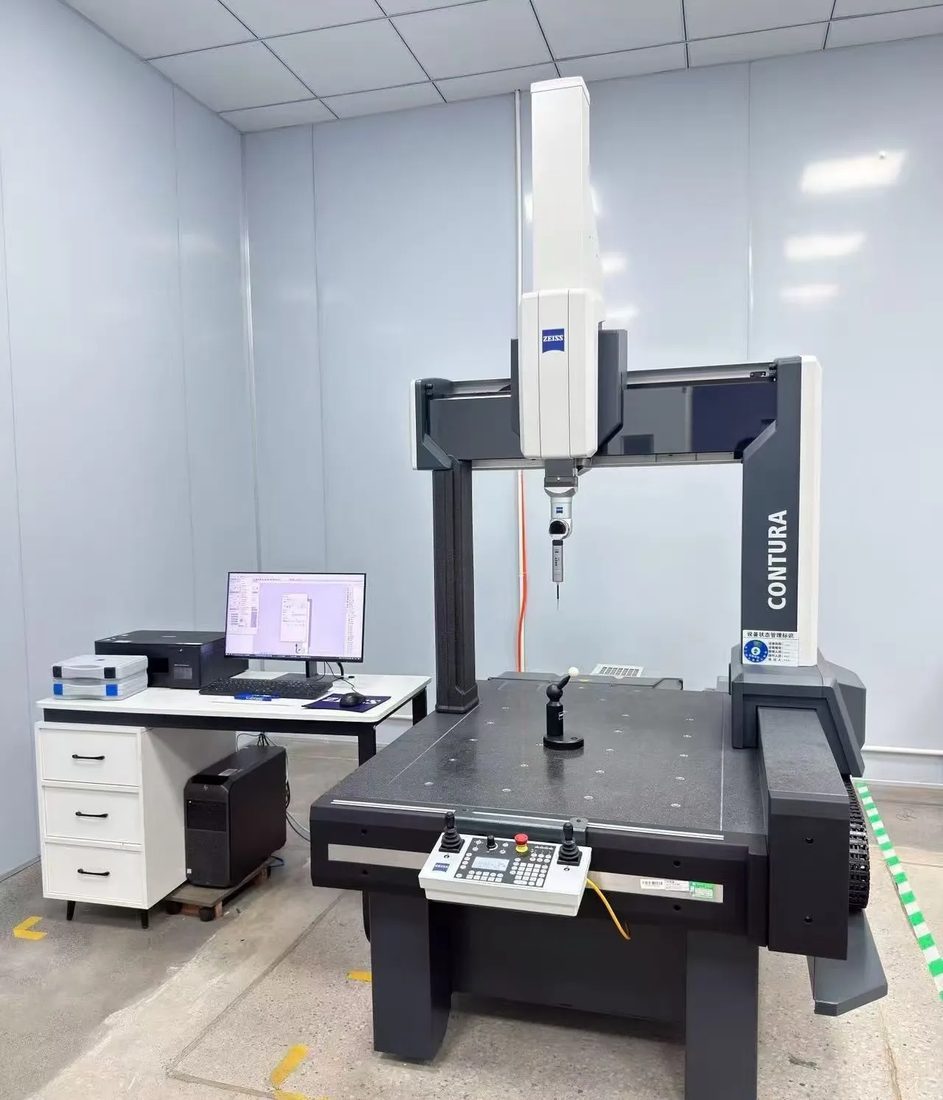
Ra 是表面轮廓与其中心线绝对偏差的算术平均值,单位为微米。Ra 值越低,表面越光滑。它是使用轮廓仪在成品表面上沿一条短切线进行测量的。在我们工厂,镜面抛光并非仅凭肉眼判断,而是通过仪器进行验证,因此 Ra 0.2 μm 的标称值是可重复的,而非偶然的偶然结果。
- 8K镜面抛光
- 最高等级的不锈钢装饰镜;接近镜面级的反射表面,畸变极小。
- Ra(粗糙度平均值)
- 算术平均表面粗糙度(单位:微米);数值越低表示表面越光滑。
- 镜面抛光
- 机械抛光使不锈钢表面呈现反射性强、低Ra值。
- 表面处理
- 机械加工或抛光后零件的整体纹理和粗糙度
| 表面处理 | 典型 Ra | 看 | 适用场景 |
|---|---|---|---|
| 加工后 | Ra 1.6 μm | 可见工具痕迹 | 不可见的结构部件 |
| 磨毛/缎面 | Ra 0.4 至 0.8 μm | 定向纹理 | 把手、外壳 |
| 标准镜面 | Ra ≤0.6 μm | 反光 | 大多数外壳、仪器、流体部件 |
| 8K 镜面 | Ra 0.2 μm | 接近镜面级的镜子 | 高可见度、对清洁性要求较高的部件 |
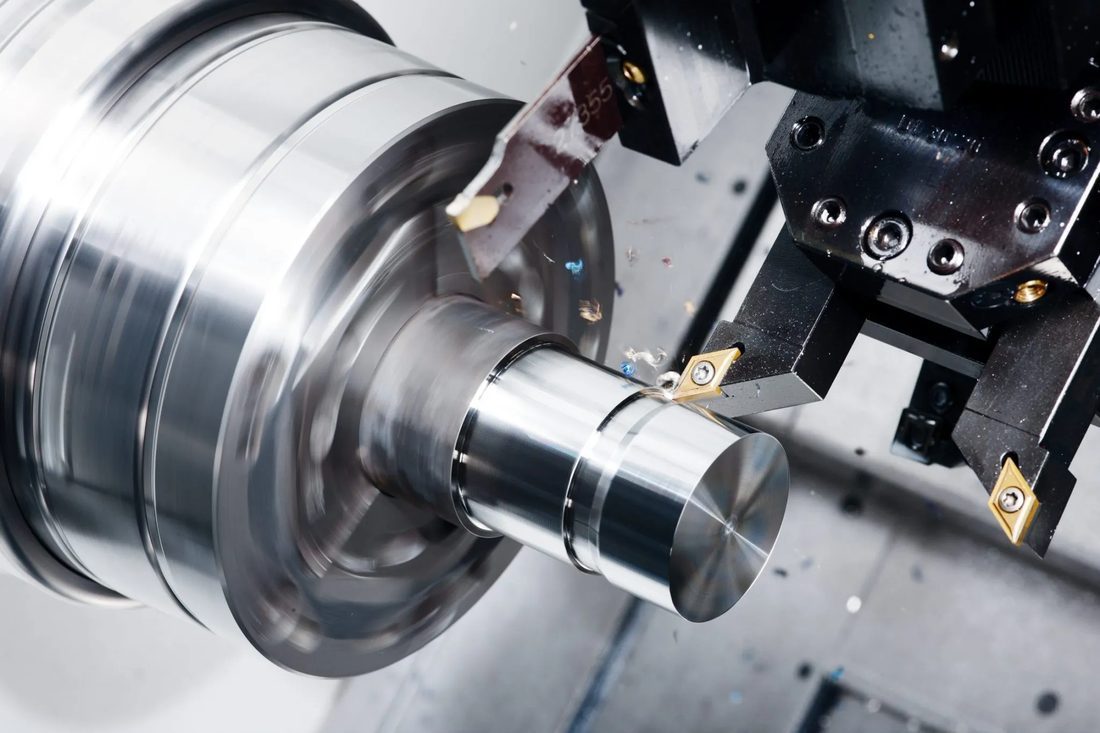
公司数控精密零部件
不锈钢镜面抛光工艺:我们如何达到 Ra 0.2 μm 的表面粗糙度
镜面抛光是一个连续的过程,而不是一次完成的。
达到 Ra 0.2 μm 的 8K 镜面抛光效果是一个可控的多阶段过程。大多数加工店犯的错误是把抛光当作神奇的最后一步,认为它可以掩盖毛坯的缺陷。事实并非如此。镜面会放大之前工序留下的每一道划痕和平面度偏差,因此,在任何抛光步骤开始之前,基础的 CNC 精密加工都必须做到良好。
一步步教你:从加工毛坯到8K镜面
- CNC精密加工使毛坯达到公差(±0.005毫米)并获得良好的几何形状
- 去除毛刺并倒角,以免锋利的边缘撕裂抛光介质
- 使用更细的磨料进行渐进式研磨,以去除加工层。
- 使用抛光膏进行精细抛光,直至获得半反射、低Ra表面
- 使用专用抛光轮进行 8K 抛光,使镜面亮度 Ra 达到 0.2 μm
- 清洁表面,必要时进行钝化处理,并使用轮廓仪验证 Ra 值。
为什么基础数控精密加工如此重要
如果加工后的毛坯平面度不佳或存在严重的刀痕,抛光只会将这些瑕疵抹平,使其看起来更亮一些。因此,我们首先要锁定几何形状:我们精密的数控生产线公差控制在±0.005毫米以内,平面度和圆度等形状特征在加工阶段就已得到控制,抛光单元只需进行精细加工,而无需进行修复。
| 流程步骤 | 设备/方法 | 产生的粗糙度 |
|---|---|---|
| 数控加工 | 车铣复合机床,五轴,瑞士型 | 设定基座形状,精度为±0.005毫米 |
| 研磨 | 渐进式磨料 | 去除机加工层 |
| 精细抛光 | 化合物 + 拖把 | Ra 降至约 0.4 至 0.6 微米 |
| 8K 缓冲 | 专业镜面拖把 | Ra 0.2 μm 镜面 |
表面处理等级对比:8K镜面、拉丝和机加工原面
根据功能选择等级,而不是根据光泽选择。
并非每个表面都需要8K镜面抛光。事实上,对隐藏的结构面过度抛光只会增加成本和工期。正确的做法是根据具体用途选择合适的表面光洁度:结构面可以保持原状,操作面采用拉丝处理,只有可见面或对清洁要求较高的表面才需要镜面抛光。
| 材料牌号 | Ra | 外貌 | 适用场景 | 相对成本 |
|---|---|---|---|---|
| 加工后 | Ra 1.6 μm | 工具标记 | 支架,内部结构 | 低的 |
| 刷毛 | Ra 0.4 至 0.8 μm | 缎纹 | 把手、外壳 | 中等的 |
| 标准镜面 | Ra ≤0.6 μm | 反光 | 仪器、流体部件 | 中高 |
| 8K 镜面 | Ra 0.2 μm | 接近镜面级的镜子 | 高端医疗食品 | 高的 |
优点
- 最明亮、最优质的外观
- 细菌粘附性最低
- 适宜的清洁性和密封性
- 强烈的品牌认知信号
缺点
- 最长的周期时间和成本
- 显示所有使用痕迹
- 需要一个接近镜面级的底坯
- 如果用于隐藏面,则规格过高
- 对于无人可见且不与液体或皮肤接触的零件,请选择原机加工状态。
- 选择拉丝表面,以便于抓握,并能隐藏指纹。
- 对于大多数可见的不锈钢仪器和外壳,请选择标准镜面。
- 选择 8K 镜面,适用于高可见度、医疗、食品接触或高端部件。
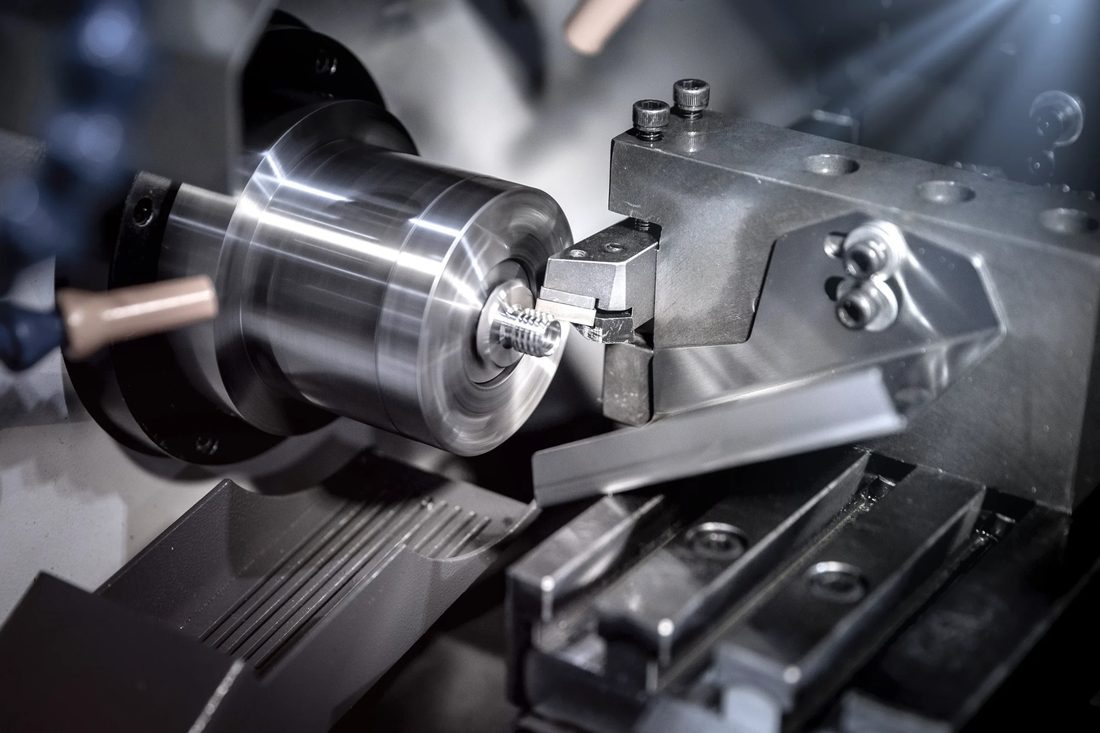
公司数控精密零部件
CNC精密加工如何为镜面抛光奠定基础
抛光只能揭示真相,无法修复。
决定8K镜面洁净度的最重要因素是加工坯料的质量。 数控精密加工 纪律,在我们东莞占地 4,000 平方米的工厂的 60 多台机器上运行,保持着几何形状,使抛光能够在第一次尝试中成功,而不是在无休止的返工之后。
保护表面的公差和几何形状
- 高精度数控加工
- 加工精度控制在±0.005毫米以内,经过程测量和最终测量验证。
- 平坦
- 表面偏离理想平面的程度;抛光前的关键因素
- 几何形状
- 圆度、圆柱度和位置决定零件是否安装到位。
- 首件检验(FAI)
- 在全面投产前进行有记录的试运行
| 容差带 | 典型应用 | 我们的控制 |
|---|---|---|
| ±0.005 毫米 | 医疗、航空航天、流体通道密封件 | 所有数控生产线的标准配置 |
| ±0.01 毫米 | 咖啡机和家用外壳 | 标准、更快的循环 |
| Ra ≤0.6 μm | 镜面抛光可见表面 | 标准不锈钢镜 |
| Ra 0.2 μm (8K) | 高可见度医疗或优质部件 | 应要求 |
用于医疗和食品级零件的不锈钢镜面抛光
光滑的表面是一种安全特性。
对于医疗器械、食品接触部件和咖啡机部件而言,表面光洁度直接关系到卫生状况。更光滑的不锈钢表面能有效防止细菌附着,简化清洁验证流程,并能更好地密封流体通道表面。正因如此,众多品牌信赖我们为需要清洗、消毒或灌装的部件提供的镜面抛光服务。
清洁性为何决定最终评级
- 减少细菌在仪器和流体通道表面的粘附
- 简化食品和医疗用途的清洁和验证流程
- 改善镜面抛光配合面上的密封配合。
- 呈现受监管品牌所期望的始终如一的高端外观
| 行业 | 典型部件 | 我们采用的标准 |
|---|---|---|
| 咖啡机 | 外壳、阀门、酿造部件 | Ra ≤0.6 μm 镜面,符合 ISO 9001 标准 |
| 食品接触 | 填充组件、分配器 | 镜面抛光,易清洁性 |
| 医疗的 | 仪器本体、外壳 | ISO 13485,批次可追溯性 |
| 航天 | 支架、配件 | 高精度数控加工,完整记录 |
在所有这些项目中,进货批次可追溯性意味着每一批不锈钢原材料都会被记录其材料证书,并跟踪其从加工、精加工到包装的整个过程,因此受监管的买家始终可以回答“这个盒子是由哪批原材料制成的”。
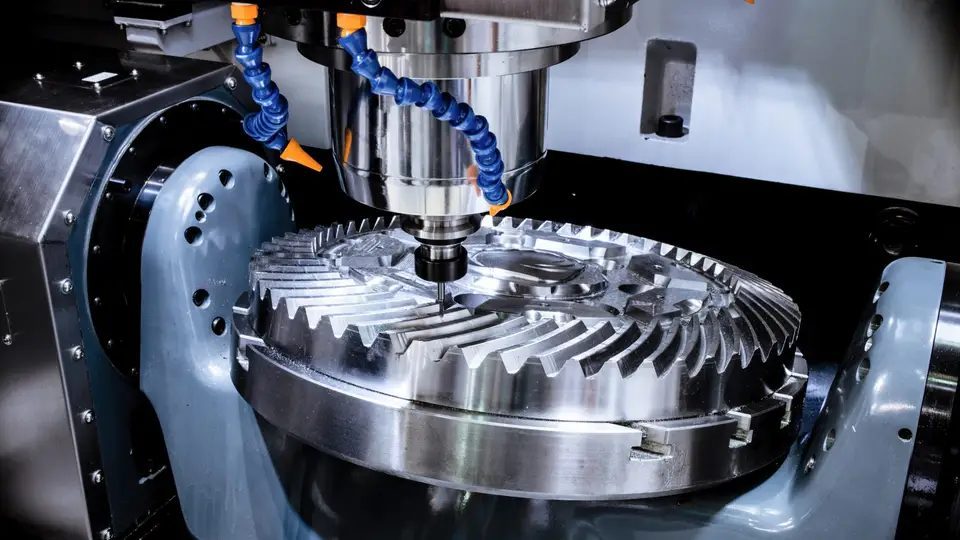
公司数控精密零部件
8K镜面抛光 vs 电解抛光:哪种表面处理工艺更胜一筹?
通往洁净明亮表面的两条途径。
当工程师要求不锈钢表面光亮洁净时,他们通常指的是两种情况之一:机械抛光的 8K 镜面或电解抛光的钝化表面。两者并不相同,选错会浪费时间和金钱。8K 镜面是机械抛光,光亮且反射性强;电解抛光是电化学抛光,去除表面薄层,主要改善钝化效果而非光泽度。
| 方法 | 机制 | Ra 结果 | 适用场景 |
|---|---|---|---|
| 8K机械抛光 | 粗糙的拖把到镜子 | Ra 0.2 μm 明亮 | 可见的、优质的、反光面 |
| 电解抛光 | 电化学方法,去除层 | Ra ~0.2 至 0.4 μm,哑光亮面 | 易于清洁、钝化、无缝隙 |
| 仅钝化 | 化学氧化物稳定剂 | Ra值没有变化 | 耐腐蚀,无光泽 |
如果满足以下条件,请选择其中一个;如果满足以下条件,请选择另一个。
- 如果面部清晰可见且需要最大反射亮度,请选择 8K 镜面。
- 如果该部件是高端消费品或仪器组件,请选择 8K 镜。
- 如果清洁性和钝化效果比光泽度更重要,请选择电抛光工艺。
- 对于无法通过机械抛光实现的复杂内部通道,请选择电抛光。
CNC精密加工公差可保护Ra 0.2 μm表面
公差和表面光洁度是一个整体,而不是单独的项目。
镜面抛光和严格的公差要求是同时制定的。如果装配只需要±0.01毫米的公差,却将零件设计到±0.002毫米,这会增加成本和交货时间,却没有任何功能上的提升,就像抛光一个加工粗糙的毛坯会浪费表面光洁度一样。我们在可制造性设计(DFM)阶段会同时审查这两项要求,确保您支付的金额就是零件实际所需的精度。
镜面级零件的公差判定
- 将您的图纸发送给我们,我们将免费为您进行DFM审核。
- 请说明您的装配所需的实际配合公差。
- 请告知目标表面粗糙度等级(Ra ≤0.6 μm 或 8K Ra 0.2 μm)
- 标记任何材料证书或可追溯性要求
- 分享预期产量,以便我们选择原型或批量电池。
| 需要 | 推荐控制 | 选用理由 |
|---|---|---|
| 外观高端大气 | 8K 镜 Ra 0.2 μm | 最明亮、反射性最强的脸 |
| 密封流体通道 | Ra ≤0.6 μm + ±0.005 mm | 密封性更好,泄漏风险更低 |
| 医疗可追溯性 | ISO 13485 + 批次控制 | 符合审计要求的记录 |
| 高混合精度 | ±0.005 毫米高精度数控加工 | 低容量下可重复 |
公司数控精密零部件
为什么选择 LusterControl 的不锈钢镜面抛光工艺(2026 年)
一层楼,每个等级,质量有据可查。
LusterControl 在东莞同一生产车间提供标准镜面抛光服务,该车间也负责批量生产。因此,200 件医疗验证件的表面粗糙度 Ra ≤ 0.6 μm,以及根据客户要求提供的 8K Ra 0.2 μm 的表面粗糙度,与 20 万件消费品批量生产相同。我们拥有 60 多台 CNC 机床、4,000 平方米的分区车间,每月可生产 50 万件精密零件,服务于 14 个行业。
我们的质量体系始终如一:已通过 ISO 9001 认证,ISO 13485 正在取证、IATF 16949 正在申请,产品涵盖从国际咖啡机与家电品牌的二级/OEM 订单的咖啡机零部件到医疗和航空航天项目。了解更多信息,请访问我们的网站。 数控加工导轨了解 东莞力存科技或者探索我们的 汽车数控零件 以及首页上的其他功能。
镜面抛光的质量取决于其下方坯料的质量,而坯料的质量又取决于加工它的工艺的质量。
公司数控精密零部件
公司数控精密零部件
公司数控精密零部件
公司数控精密零部件
常见问题:8K镜面抛光及公司买家问题
答:8K镜面抛光是最高等级的不锈钢装饰镜面,拥有接近镜面级的反射表面。LusterControl工艺在该等级不锈钢上可达到Ra 0.2 μm的表面粗糙度,而我们的标准镜面Ra ≤0.6 μm,所有合格部件均经轮廓仪验证。
答:更光滑的表面能有效防止细菌粘附,简化食品和医疗用途的清洁和验证流程,并改善流体通道配合面的密封性能。因此,医疗、食品接触和咖啡机部件最能受益于我们的镜面抛光工艺。
答:8K镜面抛光是将表面机械抛光至Ra 0.2 μm的高光泽反射率,更适用于可见的高端零件。电解抛光是电化学抛光,其主要作用是改善钝化和清洁性能,而非提升光泽度,更适用于复杂的内部通道。我们通常会在合适的情况下将这两种方法结合起来使用。
答:是的。我们精密的数控生产线标准公差为±0.005毫米,并通过过程检验和首件检验进行验证,从原型到50万件大批量生产均采用相同的控制标准。在抛光之前,加工过程中几何形状就已经锁定。
答:我们服务于 14 个行业,国际咖啡机与家电品牌的二级/OEM 订单零件、医疗器械、食品接触、航空航天、汽车和新能源汽车、无人机、机器人、半导体和光学,所有这些行业都采用相同的 ±0.005 毫米和镜面抛光工艺。
答:我们已通过 ISO 9001 认证,ISO 13485 正在取证,IATF 16949认证正在进行中。每批货物出货时均附有来料批次追溯文件和材料证书,可根据相关标准随时接受审核。
将您的图纸发送给我们进行免费的 DFM 审查,我们东莞的工程团队将确认适合您下一个不锈钢零件的表面光洁度等级、高精度 CNC 加工能力和 8K 镜面(Ra 0.2 μm)选项。
索取免费数控加工报价