气体分配板:控制 200 多个微孔的一致性(2026 年指南)
如果您正在制造等离子刻蚀机、CVD反应室或气体输送歧管,那么气体分配板(通常称为喷淋头)是决定工艺运行是否均匀的关键部件,否则可能会导致整批晶圆被白白浪费。它的几何形状看起来很简单:一块带有几百个通孔的平板。难点在于,这200多个通孔中的每一个都必须通过相同的气流,并且气流分布必须足够紧密,以确保基板上的任何一点都与其相邻点的气体混合物完全相同。
这种陷阱是肉眼看不见的。孔径5微米的偏差、放大镜下都看不到的毛刺,或是粗糙的内部通道,都可能导致局部流速变化超过10%。在300毫米的晶圆上,这种变化会累积起来,造成沉积不均匀,而这种不均匀性只有在几周后才会显现出来,表现为良率下降。本指南将带您了解真正控制微孔一致性的因素、适合您几何形状的工艺、真正重要的公差和表面光洁度,以及一份您可以在下达采购订单前交给任何供应商的检查清单。
这些零件均由我们位于东莞的工厂——东莞市力存科技有限公司(LusterControl)加工而成。工厂拥有60台数控机床,镜面抛光精度可达Ra 0.2微米,确保了半导体工具所需的精度一致性。以下内容旨在供您自行验证,而非我们自夸。
目录
半导体设备(气体/液体)CNC精密零件
气体分配板和流体块难以加工的原因是什么?
形状很简单,但公差堆叠却不简单。
气体分配板是一种密封面,其上均匀分布着微孔,用于将工艺气体计量输送到腔室。精密流体块的原理与之类似,只是方向相反:它内部设有通道和钻孔,用于引导气体或液体,确保无泄漏和无湍流。从理论上讲,两者都只是钻孔板。但实际上,孔的位置、孔径、边缘倒角、内部粗糙度和平面度等因素相互叠加——任何一个环节的偏差都会导致流量变化。
- 气体分配板
- 多孔板(喷淋头)可将工艺气体均匀地输送到腔室;每个孔的一致性决定了沉积或蚀刻的均匀性。
- 精密流体块
- 经机械加工的歧管,内部有通道和端口,用于输送流体或气体;内部表面光洁度和密封面决定了泄漏和流量性能。
- 微孔一致性
- 孔与孔之间的直径、位置和边缘条件均匀一致,使得每个孔的流量在整个阵列中保持在一个狭窄的范围内。
悄无声息中出错的三件事
- 孔径漂移:孔径 5 微米的变化会导致小孔径流量发生约 8-12% 的偏移,足以破坏均匀性。
- 毛刺和边缘断裂:撕裂的边缘会脱落颗粒并局部阻塞流动,这是典型的“无法解释的缺陷”,没有人能找到。
- 内部通道粗糙度:在流体块中,粗糙的孔壁会使局部压降增加两倍,并产生从外部看不到的湍流。
这些零件的典型规格通常集中在一个狭窄的范围内,下表列出了任何正规维修店都应该达到的参考标准。如果报价低于这些数值,那就应该引起警惕,而不是捡了个便宜。
| 规格 | 典型的气板/流体块 | 为什么这很重要 |
|---|---|---|
| 洞数 | 200-2000个通孔 | 孔越多,每个孔的公差范围就越小 |
| 孔径 | 0.3 - 1.5 毫米 | 较小的孔径会将任何直径误差放大为流量误差。 |
| 直径公差 | ±0.005 - ±0.010 毫米 | 直接设定孔间流量均匀性 |
| 位置公差 | ±0.01 - ±0.02 毫米 | 保持阵列相对于腔室中心对称 |
| 内径/孔径精加工 | Ra 0.4 - 0.8 微米 | 控制压降和颗粒生成 |
| 密封面平整度 | < 0.02 毫米 | 垫片或粘合线处无泄漏路径 |
| 材料 | 316L不锈钢,铝合金6061/7075 | 耐腐蚀性和气体逸出等级决定了合金的选择。 |
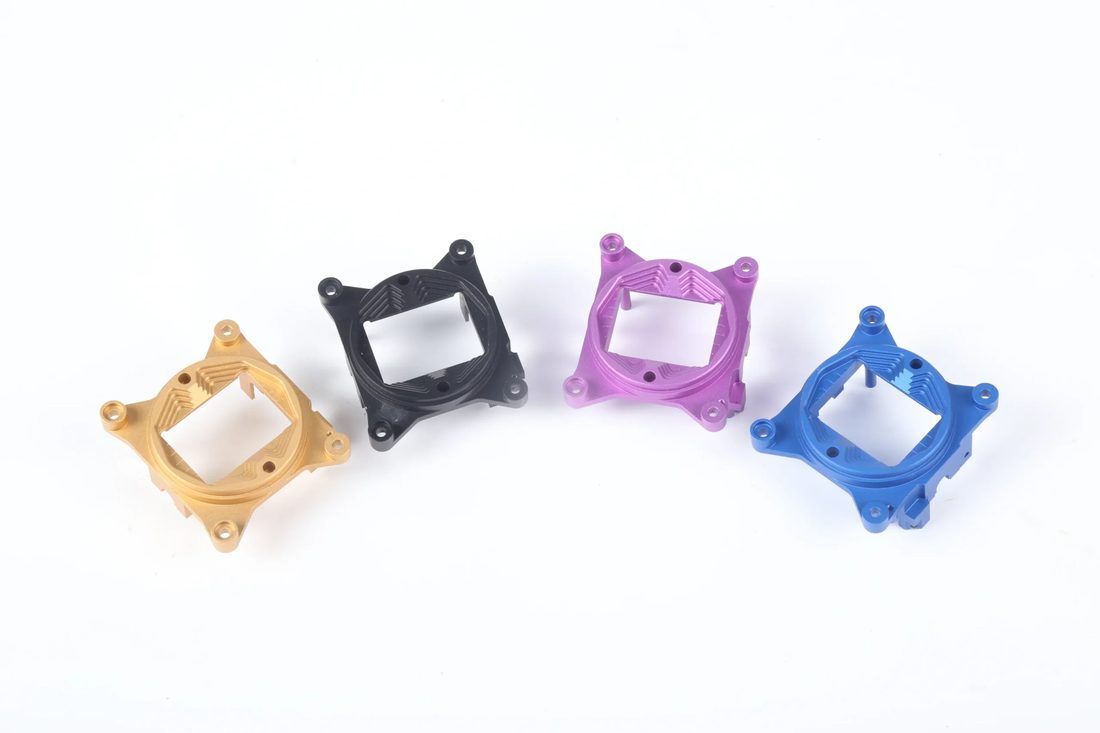
半导体设备(气体/液体)CNC精密零件
为什么气体分配板精密加工始于无毛刺孔?
肉眼看不见的毛刺会变成无法解释的颗粒缺陷。
在洁净工艺中,毛刺并非无关紧要的外观瑕疵,而是未来可能产生的颗粒物。毛刺会限制局部气流,在热循环过程中脱落,并污染腔室。这就是为什么 气体分配板精密加工 必须将孔边缘视为一个特征,而不是事后添加的。目标是实现可控、可重复的折边,且不产生任何凸起材料。
如何在不改变孔径的情况下去除毛刺
- 采用可控钻尖角度和低跳动量进行钻孔,以最大限度地减少出口面的突破撕裂。
- 进行轻微的去毛刺或背面打磨,将边缘倒圆至指定的半径,而不是使其锋利或撕裂。
- 对孔和内通道进行电抛光,使其达到镜面效果,从而去除工具无法触及的微小毛刺。
- 使用三坐标测量机验证几何形状,并进行流量检查以验证功能——即使孔的尺寸正确但流量不正确,仍然会判定为不合格。
对于316L不锈钢板,我们将其抛光至镜面效果——标准镜面粗糙度Ra为0.6微米,可达 8K镜面粗糙度Ra可达0.2微米——然后按照ASTM A967标准进行钝化处理,使表面既清洁又耐腐蚀。对于与工艺气体接触的部件,钝化步骤必不可少;您可以向任何供应商索取相关证书。
车铣复合加工如何保持200多个孔对齐
一套装置,一个基准,每个孔都以同一原点为参考。
最容易导致孔间一致性下降的方法就是在不同机床之间移动工件。每次重新夹紧和重新定位都会引入微小误差,而200多个孔的加工过程中,这些误差并不会相互抵消,而是会不断累积。 车铣复合材料 加工工艺通过在多轴机床上一次装夹即可完成车削、铣削和钻孔来解决这个问题,通常还配备瑞士滑动主轴箱,用于加工细长的特征。
我们运行的三阶段流程
- 阶段 1 - 基准面和面:在第一次操作中建立主要基准面和密封面,以便后续的每个特征都以它为基准进行测量(原则)。
- 第二阶段 - 复合材料加工:车铣复合加工和五轴加工无需松开夹具(设备)即可加工通道、端口和孔型。
- 阶段 3 - 现场验证:CMM 和流线图在零件离开机器之前确认阵列(结果)。
| 方法 | 设置/数据 | 对齐错误风险 | 适用场景 |
|---|---|---|---|
| 车铣复合材料 | 1 个设置,1 个数据 | 最低 | 一体式板块,带有孔和通道 |
| 分体式车床+铣床 | 2-3套装置 | 每次重新夹紧累积 | 简易板材,宽松公差 |
| 仅铣削,无转盘 | 1-2 套设置 | 中等的 | 无旋转特征的平板 |
优点
- 单基准面是指孔阵列相对于密封面保持对称。
- 更少的处理步骤意味着更少出现毛刺和凹痕的机会。
- 由于零件无需在三台机器间排队加工,因此交货周期更短。
缺点
- 需要的是多轴车铣复合加工单元,而不是裸露的三轴铣床。
- 编程更加复杂,因此只有在实际产量很高或精度要求很低的情况下才能带来收益。

半导体设备(气体/液体)CNC精密零件
高精度数控加工:板材尺寸精度控制在±0.005毫米以内
公差是一种体系,而不是图纸上的一个数字。
在图纸上标注±0.005毫米很容易。但要用它测量一块300毫米厚、布满孔洞的板材,则需要一系列严谨的考量:热稳定性、刀具磨损控制、机床几何形状以及测量精度。 高精度数控加工 实际上,这是所有这些控制措施的总和,你应该问问任何一家商店,他们是如何实际管理每一项措施的。
保持±0.005毫米的精度需要什么
- 将机器进行热浸处理,让坯料达到车间温度后再进行切割——1 摄氏度的偏差会导致钢材每 300 毫米移动约 0.01 毫米。
- 补偿长孔阵列上的刀具磨损,使第 5 孔和第 500 孔尺寸相同。
- 使用经过校准的三坐标测量机,并以加工时所用的同一基准进行测量,而不是以重新标定的基准进行测量。
- 保持物料批次可追溯性,防止软批次或硬批次悄悄影响结果。
| 宽容 | 可操作流程 | 笔记 |
|---|---|---|
| ±0.010 毫米 | 标准三轴铣床+钻床 | 适用于多种流体模块 |
| ±0.005 毫米 | 车铣复合机床 + 三坐标测量 | 我们用于燃气板的标准带 |
| ±0.002 毫米 | 夹具研磨/珩磨 + 气候控制 | 很少需要;成本急剧上升 |
精密流体块加工:流动均匀性和表面光洁度
缸体内部的粗糙度比外部更明显。
对于流体阻断器而言,内部通道和孔道的表面光洁度(肉眼无法看到)比铣削的外表面更为重要。粗糙的内部通道会增加压降、产生湍流,并滞留残留物,这些残留物随后会脱落并进入流体中。 精密流体块加工 因此,将内部表面处理视为一种规格,与流体和清洁度等级相匹配。
使表面光洁度与流体相匹配
| 材料 | 内部装修 | 应用 |
|---|---|---|
| 316L不锈钢 | Ra 0.4 微米,钝化处理(ASTM A967) | 工艺气体,医用级洁净气体 |
| 铝6061 | Ra 0.8微米,阳极氧化处理 | 清洁干燥气体,轻质结构 |
| 7075 铝 | Ra 0.8微米 | 高强度歧管,干燥气体 |
| 304不锈钢 | Ra 0.6微米 | 一般液体,非医疗用途 |
我们用于不锈钢的镜面抛光工艺——标准 Ra 0.6 微米,可达 8K Ra 0.2 微米——与我们为医疗器械和光学客户提供的服务能力相同,并且可以直接应用于气体接触部件,在这些部件中,颗粒的产生必须保持在接近零的水平。

半导体设备(气体/液体)CNC精密零件
CNC精密加工与电火花加工在微孔阵列加工中的比较
两者都会打孔,但打出的孔不一样。
当孔图案变得密集或材料变硬时,人们会采用电火花加工或激光加工。 数控精密加工 对于大多数燃气表来说,这仍然是正确的默认设置,但您应该了解其他替代方案的优势所在。下表是决策参考。
| 方法 | 最小直径 | 锥度/毛刺 | 适用场景 |
|---|---|---|---|
| 数控钻削+铰孔 | 0.3毫米 | 低锥度,可控边缘 | 铝/316L材质,200-2000个孔,公差严格 |
| 电火花加工钻孔 | 0.1毫米 | 轻微重铸,无毛刺 | 非常小的孔或硬质材料的孔 |
| 激光钻孔 | 0.05毫米 | 重铸层需要清理 | 较高密度,薄箔 |
| CNC铣床开槽+钻孔 | 0.5毫米 | 低的 | 混合功能频道 |
选择方法 - 如果/如果
- 如果您的孔径为 0.3 毫米或更大,需要干净的边缘和可追溯的公差,并且零件还有通道或密封面,请选择 CNC 精密加工。
- 如果孔径小于 0.15 毫米或材料太硬而无法进行干净钻孔,则可以接受少量重铸层,因此请选择电火花加工 (EDM)。
- 仅对极薄的箔片或较高密度的图案选择激光,并预留预算进行后续清洁以去除重铸层。
采购清单:气体分配板和流体块的采购
下达采购订单前需要确认的五件事。
你无需是机械师也能保护自己。把这份清单交给供应商,仔细阅读他们的回答——他们的回答方式比价格更能说明问题。
- 绘制图纸和 3D 模型时,要标明基准方案,而不仅仅是尺寸——你需要看到所有东西都以哪个面为参考。
- 材料证书符合 EN 10204 3.1(或同等标准),因此 316L 或 6061 是您订购的材料,并附有炉号。
- 第一件 CMM 报告加上孔阵列上的流动均匀性图,而不是一条单独的“样品测量”线。
- 物料批次可追溯性和明确的检验计划(在关键之处采用统计过程控制),以便及时发现不合格批次,避免发货。
- 实际的批量交付曲线,而不仅仅是一次性的交付周期——微孔阵列正是产能暴露的地方。

半导体设备(气体/液体)CNC精密零件
气体分配板精密加工的常见故障
大部分废料在钻第一个孔之前就已经确定了。
在我们返工或报价的部件中,故障反复出现。这些故障几乎都不是“机器本身有问题”造成的——而是图纸和规划阶段的选择失误导致的。
- 基准错误:将孔的基准面设为粗糙面而不是密封面,导致阵列偏离中心。
- 没有热浸:切割温热的毛坯意味着之后的每个孔都要以移动的目标为基准进行测量。
- 忽略毛刺:运送一块没有边缘断裂规格的“钻孔”板材,这会在腔室中变成颗粒。
- 没有进行流量测试:接受尺寸正确但流量错误的零件,因为没有人检查其功能。
- 不锈钢不进行钝化处理:外观干净但未经钝化的 316L 不锈钢仍然会发生腐蚀并释放气体。

半导体设备(气体/液体)CNC精密零件

半导体设备(气体/液体)CNC精密零件

半导体设备(气体/液体)CNC精密零件

半导体设备(气体/液体)CNC精密零件
常见问题:气体分配板和流体块及半导体设备(气体/流体)买家问题
答:典型的板材包含 200 到 2000 个通孔。限制因素不在于数量,而在于加工工艺:采用车铣复合加工,在单一基准面上进行加工并进行刀具磨损补偿,通常可以实现 200 个以上孔,精度达到 ±0.005 毫米。如果数量超过此限制,则应分阶段进行验证,而不是假设孔的均匀性。
答:对于316L不锈钢表面的工艺气体,应采用电解抛光和ASTM A967钝化处理,内表面粗糙度Ra达到0.4微米。对于铝表面的干燥气体,Ra 0.8微米通常就足够了。务必明确说明抛光方法,而不仅仅是“抛光”,以便于验证。
答:对于铝或316L不锈钢,直径0.3毫米及以上的孔,CNC钻孔和铰孔是可选方案,可获得干净的边缘和可追溯的公差。对于直径小于0.15毫米或硬度较高的材料,建议使用电火花加工(EDM)。激光加工则仅适用于极薄的超高密度图案——但对于任何重铸层,都应预留后续清理工序。
答:毛刺是潜在的颗粒物。它会限制局部流动,并且在热循环过程中可能会脱落,污染腔室。控制倒角和电抛光孔可以去除切削刀具无法触及的毛刺,因此无毛刺孔被视为一项重要特性,而非事后补救措施。
答:要求提供图纸上的基准图、材料证书(EN 10204 3.1)、包含流动性均匀性图的首件三坐标测量报告、材料批次可追溯性以及实际的产量交付曲线。缺少流动性验证或钝化证书都是危险信号。
答:是的。我们东莞的工厂既能进行小批量定制生产,也能进行大规模生产——拥有60台数控机床和4,000 平方米的厂房,无需单独的供应链即可支持从原型制作到批量生产的整个流程。在您确定生产流程之前,请将您的图纸发送给我们,我们将免费为您提供DFM(面向制造的设计)评估。
将您的图纸发送给我们进行免费的 DFM 审查 - 在您切割第一个孔之前,我们会标记出气体分配板或流体块上的基准、公差和毛刺风险。
索取免费数控加工报价