CNC夹具:精密传动的加工、公差和面向制造的设计(2026指南)
精密传动装置只有在轴上所有部件都保持精确位置的情况下才能保持精度。齿轮、同步带轮、编码器轮、轴承垫片——每个部件都由一个不起眼却至关重要的部件——夹具——来定位,而你可能从未将它列入关键部件清单。当这个夹具发生0.02毫米的位移时,传动间隙就会逐渐增大,正时就会出现漂移,伺服系统也会开始寻找一个它无法信任的位置。这种故障悄无声息地发生,并且在任何部件损坏之前,就会表现为重复性下降。
因此,如果您正在设计或采购变速箱、正时驱动器、谐波减速器或任何轴联传动装置,本指南正是为您而写。我们将详细介绍CNC精密加工如何使夹具在精密传动装置中占据一席之地,轴上真正重要的公差是什么,为什么表面光洁度是性能指标而非外观指标,定制CNC零件何时优于目录中的卡箍,以及如何在避免重蹈覆辙的情况下对供应商进行资质认证。
我们是一家位于东莞的精密不锈钢和硬质合金加工厂家,团队自 2010 年以来,在占地4,000 平方米的厂房内,拥有60台数控加工中心,月产量约为50万件。以上内容来自车间现场记录——在切割第一根钢条之前,我们会与传动工程师仔细讨论每一个数据和权衡取舍。
目录
精密传动数控精密部件
为什么数控精密加工决定了精密传动装置的夹紧精度
夹具是一种定位装置。它的精度决定了变速箱的精度。
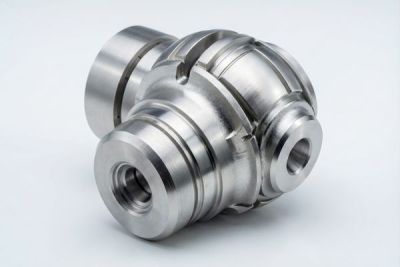
在精密传动装置中,夹紧环或轮毂同时承担两项任务:它将零件沿轴向锁定在轴上,并且确保锁定过程中不会造成孔变形或产生跳动。任何一个环节出错,都可能导致你花费数周时间进行校准的齿轮偏离轴线 15 微米。CNC 精密加工技术使得夹具能够重复地完成这两项任务,因为孔、夹紧槽和定位面是在一次精确控制的加工过程中完成的,而不是像传统方法那样由公差较大的零件组装而成。
物理原理虽然简单,但容错率极低。单螺钉轴环通过直线夹紧轴;双螺钉或分体式轮毂夹具则通过环状夹紧轴。环状夹紧方式能够分散夹紧力,并保持轴孔与轴同心,从而使跳动量保持在微米级。在高速伺服轴上,这种差异体现得最为明显:位置不当的皮带轮会将振动直接传递到轴承,使其寿命减半。
夹具究竟控制着你轴上的什么?
- 轴向位置 - 齿轮或滑轮与其配套齿轮或滑轮之间的距离,精度为±0.01毫米。
- 同心度 - 孔与轴的相对一致性,通常小于 0.01 毫米 TIR。
- 夹紧力与变形——既要有足够的夹紧力以保持形状,又要足够小以避免使孔径变椭圆。
- 重复性——每次使用相同的扭矩都能将零件固定在相同的位置。
精密传动数控精密部件
精密传动系统中使用的夹具类型
选错了夹具系列,程序运行期间你将一直与夹具失效作斗争。
“夹具”一词涵盖的范围比大多数买家想象的要广,正确的选择取决于负载、转速以及轴的重新配置频率。了解各种夹具的类型可以避免您过度选择套筒(其实更简单的零件就能满足需求),或者选择规格不足(如果出现滑移,则可能需要更换齿轮组)。
您将遇到的四种夹具系列
- 紧定螺钉环
- 一种单螺钉套环,通过单根拉线固定轴。虽然便宜,但会损坏轴,并在负载下导致轴跳动。
- 分体式夹环
- 一个带有减压孔的双螺钉套环,像虎钳一样闭合,通过一个几乎没有跳动的环来夹紧轴。
- 夹紧轮毂
- 带法兰或键槽的轮毂,将滑轮、齿轮或编码器盘夹紧到轴上,并传递扭矩和位置信息。
- 锥形锁紧夹具
- 两件式夹具,锥度匹配,可沿轴向拉紧,在高扭矩和频繁拆卸的情况下很受欢迎。
| 钳子家族 | 典型跳动 | 扭矩容量 | 更适用于变速器 |
|---|---|---|---|
| 紧定螺钉环 | 0.05-0.10 mm 全指示读数 | 低的 | 低速、非关键间隔物 |
| 分体式夹环 | 0.01-0.02 mm 全指示读数 | 中等的 | 编码器、同步带轮、轻型齿轮 |
| 夹紧轮毂 | 0.01 mm 全内反射 | 中高 | 伺服轴上的齿轮和皮带轮安装 |
| 锥形锁紧夹具 | <0.01 mm TIR | 高的 | 可重构驱动器,高扭矩级 |
对于我们制造的大多数精密传动数控零件——例如同步带轮、编码器轮、谐波级轴环——分体式夹紧轴环和夹紧轮毂是其中的核心部件。它们能够确保零件在承受实际扭矩的同时,始终与轴保持垂直。
高精度数控加工如何确保夹具在轴上保持真圆度
公差是一种预算。把预算花在膛线和定位面上,其他方面可以放松一些。
只有当夹紧后孔径保持圆形且同心时,夹具才能真正发挥作用。这正是高精度数控加工区分功能性套环和装饰性套环的关键所在。我们将公差控制重点放在三个方面:孔径与轴的相对位置、端面与孔轴线的垂直度,以及确保孔均匀闭合的夹紧槽对称性。
我们对传动夹具的公差要求
| 特征 | 典型公差 | 为什么这对轴很重要 |
|---|---|---|
| 孔径 | ±0.005 毫米 | 与轴进行过盈配合或滑动配合;设定跳动量。 |
| 面方正度 | ±0.01 毫米 | 倾斜的面会使它所定位的齿轮或滑轮倾斜。 |
| 槽对称性 | ±0.02 毫米 | 即使夹紧,孔径也能保持圆形,而不是椭圆形。 |
| 键槽/键座 | ±0.02 毫米 | 扭矩传递无需对轴施加侧向载荷。 |
优点
- 可预测的轴位置
- 下部装配废料
- 扭矩作用下稳定的跳动
- 更简便的伺服调谐
缺点
- 孔径越小,保持起来成本越高。
- 并非每张脸都需要它
- 圆度检验需要时间
诚实的供应商会告诉你哪些公差对你的夹具至关重要,哪些公差是在悄悄浪费你的钱。并非越紧越好;它必须满足功能需求。
精密传动数控精密部件
用于变速箱夹具的不锈钢镜面抛光,确保不发生磨损
在轴上滑动的夹具上,表面是摩擦规格,而不是美观规格。
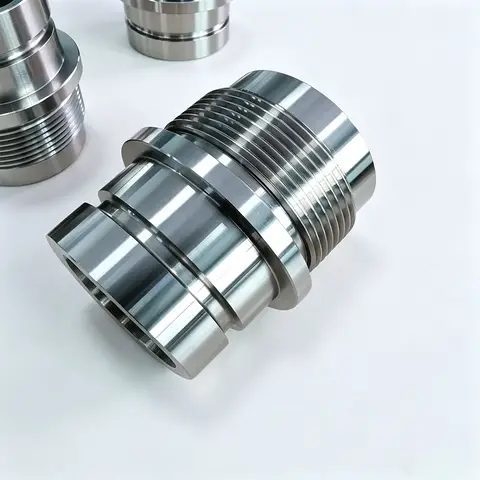
传动夹具通常需要反复组装、沿轴滑动进行安装,或在高局部压力下夹紧在坚硬的轴上。对于不锈钢夹具,粗糙的内孔会导致咬合——这种微小的焊接会在第一次拧紧时撕裂两个表面。不锈钢镜面抛光是解决此问题的方法:光滑钝化的内孔可以滑动和夹紧,而不会发生冷焊。
我们如何将夹紧孔加工成镜面效果
- 将孔加工至干净的基准状态,这样精加工时需要去除的材料就很少。
- 根据 ASTM A967 标准进行钝化处理,以重建防止腐蚀的氧化铬层。
- 电抛光使微峰平整,并将 Ra 值提升至 0.2 µm。
- 使用轮廓仪进行验证——我们不估算数值,而是测量数值。
| 表面处理 | 典型 Ra | 我们在夹具上使用它 |
|---|---|---|
| 标准机加工 | 0.8 微米 | 非滑动式、夹紧式套环 |
| 精细加工 | 0.4 微米 | 轻型集线器、灯具 |
| 8K 镜面 | 0.2 微米 | 滑动夹具,不锈钢轴 |
在指定不锈钢夹具时,请在图纸上标明 Ra 目标值。“光滑内孔”不是公差;“Ra 最大值 0.2 µm,钝化处理符合 ASTM A967 标准”才是。
定制数控零件:当现成的夹具成本更高时
目录上的轴套虽然便宜,但它会迫使你围绕它重新设计轴。
现成的夹具通常是一个很好的默认选择——直到你的变速箱需要一个带集成键槽的套筒、一个壁厚更薄以避开相邻部件的套筒、一个与磨削轴匹配的特殊孔径套筒,或者一个兼作正时参考的法兰。这时,定制CNC零件就不是最昂贵的选择;真正昂贵的是需要花费数周时间重新设计,以及强行使用标准零件所带来的公差累积问题。
我们定制加工CNC零件,例如将轴环、键槽和定位法兰集成在一个夹紧装置中的夹紧轮毂,这样所有必须保持精确的特征始终与基准点保持一致。这种集成方式通常比购买三个目录零件并雇佣装配工来保持它们对齐更经济。
如果选择定制夹具
- 您的孔径不符合标准,或者必须与磨削/硬化的轴完全匹配。
- 你需要一个集成功能——键槽、凸缘、减震槽或传感器挡板。
- 墙面空间狭窄,标准尺寸的领子无法安装。
- 你想要的是一套可控的设备,而不是三个不同的部件。
如果您想对设计方案进行合理性检验,我们的工程团队会专门审核图纸,以权衡这些利弊。您可以开始 精密传动数控零件 我们会进行审核,并指出定制夹具优于目录产品的地方。
精密传动数控精密部件
用于夹紧环和轮毂的数控精密加工工艺
工艺与夹具的匹配是质量保证的一半。
夹紧环和轮毂的形状多种多样——细长的磨削轴环、带铣削键槽的法兰轮毂、以及在多个面上带有特征的薄壁夹具。CNC 精密加工使我们能够为每种形状选择合适的加工工艺,通常可以在一次夹紧装配中完成多个工序,从而确保孔的基准始终保持不变。
传动夹具工艺对比
| 过程 | 适用场景 | 孔径公差 | 体积 |
|---|---|---|---|
| 瑞士型车削 | 细长的衣领 | ±0.005 毫米 | 低到高 |
| 车床 | 带铣削键槽/法兰的套环 | ±0.008 毫米 | 中高 |
| 五轴铣削 | 复杂法兰轮毂,多面体 | ±0.01 毫米 | 原型到中期 |
| 电抛光+钝化 | 不锈钢最终镗孔加工 | Ra 0.2 µm | 全部 |
较合适的夹具是加工后需要固定最少的夹具——孔、面和槽在一次装配中设计完成,而不是在三台机器上加工完成。
在单个夹具上完成多项工序可以减少因零件在不同机器间移动而导致的误差累积。因此,变速箱夹具的工艺选择是一个关乎质量而非仅仅是成本的决策。了解更多 数控精密加工导轨 查看完整流程图。
夹具与紧定螺钉:精密变速器买家的比较
定位轴上零件的两种成本较低的方法,其结果却截然不同。
每个变速器工程师都会面临这样的抉择:是用定位螺钉固定齿轮,还是多花点钱买个夹具?定位螺钉看似诱人——一个螺钉,一个孔,搞定。但它只能沿着一条直线夹紧轴,容易在轴上留下凹痕,而且在负载下,部件的偏心量可达 0.10 毫米。而夹具则通过一个环来夹紧,可以将跳动控制在微米级。
| 因素 | 紧定螺钉环 | 夹紧环/轮毂 |
|---|---|---|
| 轴接触 | 单线 | 全环握把 |
| 典型跳动 | 0.05-0.10 mm 全指示读数 | 0.01-0.02 mm 全指示读数 |
| 轴损坏 | 轴部凹陷 | 无标记 |
| 扭矩容量 | 低的 | 中等至高 |
| 重新组装重复性 | 贫穷的 | 出色的 |
| 成本 | 最低 | 2-4 个带紧定螺钉的套环 |
如果选择带紧定螺钉的领圈,则需要
- 杆身柔软且可一次性使用,位置也真的无关紧要。
- 您正在制作一个低速、低扭矩的夹具或工装。
- 该部件永远不会重新组装,磨损也不会影响其功能。
如果选择夹紧环或轮毂,请进行以下操作
- 该部件承受扭矩或转速超过几千转/分钟。
- 跳动量直接影响轴承寿命或伺服调谐。
- 您需要重新组装,并且每次都需要将零件安装在相同的位置。
- 轴杆经过硬化或研磨处理,且不得有任何标记。
精密传动数控精密部件
精密传动数控零件(夹具)采购清单
复制此邮件并发送给您候选名单上的每家店铺。回复能快速帮您筛选出合适的店铺。
采购精密传动CNC零件的关键不在于找到一台价格低廉的机床,而在于找到一家真正了解跳动量、重复性和表面光洁度对变速箱性能影响的加工厂。以下问题我们很乐意用数据来解答——这些问题也是区分真正精密零件供应商和挂着公司标志的中间商的关键所在。
- 他们能否给出孔径公差(例如±0.005毫米),并用三坐标测量机进行验证,而不是用游标卡尺估算?
- 他们能否出示可追溯到所用不锈钢或合金炉次的材料证书?
- 他们是否在一次装夹中加工出夹具,使孔、端面和槽共用一个基准?
- 他们能否在不锈钢上实现符合 ASTM A967 标准的钝化处理,并形成镜面孔径(Ra 0.2 µm)?
- 他们是否对每一批产品进行首件检验和过程统计过程控制?
- 从原材料到成品夹具的批次追溯是标准配置,而不是高级附加功能吗?
- 他们能否在现有流程的基础上,将原型产品规模扩展到每月 50 万美元?
- 他们会用一个具体的数字而不是一个承诺来回答跑垒问题吗?
能够通过全部八项审核的供应商非常罕见,值得保留。如果供应商在缸径验证或可追溯性方面出现问题,就不应该参与变速箱项目,因为任何疏忽都可能导致召回级别的故障。
工程师在为精密传动装置选择夹具时常犯的错误
大多数传动夹具故障都是在图纸阶段决定的,而不是在现场决定的。
- 一味追求最低的领子价格——节省下来的费用会在返工、轴承磨损和重新调校中消失殆尽。
- 图纸上将孔表面处理标注为“光滑”,发货后却又争论磨损问题。
- 为了节省成本而在高速轴上指定使用紧定螺钉,然后整个赛季都要与跳动作斗争。
- 忽略槽的对称性——不均匀的夹具会使孔变成椭圆形,齿轮就会滑出。
- 忽略零件在精加工过程中的固定方式,自由状态下的孔与夹紧状态下的孔有所不同。
- 为了“节省时间”而跳过首件检验——这是你所能得到的最低成本的保险。
这些都不是什么复杂的技术问题,而是习惯问题——而你选择的这家管理规范的工厂应该让正确的习惯成为理所当然的选择。我们曾亲眼目睹,正是这些错误导致原本设计精良的变速箱最终变成一台故障频发的机器,而所有这些错误在采购环节都是可以避免的。
精密传动数控精密部件
精密传动数控精密部件
精密传动数控精密部件
精密传动数控精密部件
常见问题:夹具和精密传动装置买家问答
答:我们通常将传动夹具的孔径控制在±0.005毫米以内,端面垂直度控制在±0.01毫米以内,并通过三坐标测量机进行验证,而非估算。槽的对称性控制在±0.02毫米以内,以确保在夹紧载荷下孔闭合成圆形而非椭圆形。
答:螺钉式轴环仅沿单线夹紧轴,会在轴上留下凹痕,并且在负载下可能引入 0.05-0.10 毫米的跳动。夹紧式轴环则夹紧整个轴环,可将跳动控制在 0.01-0.02 毫米 TIR 范围内,从而保护轴承寿命并保证伺服系统的调谐精度。对于任何承受扭矩或高速运转的轴,夹紧式轴环都更胜一筹。
答:对于滑入或夹紧在不锈钢或硬化轴上的夹具,应按照 ASTM A967 标准规定,钝化处理的表面粗糙度 Ra 为 0.2 至 0.4 µm(镜面/8K)。光滑的钝化内孔可抵抗磨损和腐蚀;“光滑”本身并不是一个可控的要求。
答:是的。我们采用单次夹紧方式加工一体式夹紧轮毂,使孔、键槽和法兰始终保持在同一基准面上。这通常比采购三个目录零件并在装配过程中保持它们对齐更经济、更精确。
答:是的。每个批次都与其原材料工厂证书、机器、操作人员和检验记录相关联,并附有合格证书。我们还会进行首件检验和过程统计过程控制 (SPC),以便在不合格批次发货前发现工艺偏差。
答:单个原型制作是常规操作,我们的生产车间既能满足小批量定制生产的需求,也能满足大批量生产的需求——60台机器每月可生产50万个零件。我们通常会先小批量验证定制夹具,锁定三坐标测量机数据,然后按照相同的流程进行批量生产。
将您的轴和夹具图纸发送给我们,即可获得免费的DFM(面向制造的设计)评估——我们会指出哪些情况下夹紧轮毂优于紧定螺钉,哪些公差值得为此付费,以及您的孔是否需要镜面抛光以防止磨损。联系我们,让我们一起打造您的第一件产品。
索取免费数控加工报价