半导体应用CNC端盖:2026年完整技术指南
在半导体流体系统中,端盖看起来似乎是最不起眼的部分。它只是一个圆盘、一个盖子,一个端口的盖板,一旦设备组装完毕,就无人问津。但任何一位工艺工程师,只要亲眼目睹过晶圆批次因腔室端口的缓慢泄漏而报废,都会告诉你,端盖正是决定认证是否通过或悄然失败的关键所在。在超洁净气体管路和真空腔室中,端盖决定着密封面是否保持密封,颗粒物是否被截留在规格以下,以及系统能否在热循环过程中保持密封槽处不渗漏。
本指南将逐步介绍如何操作 半导体数控零件 例如,端盖的实际制造过程、哪些公差和表面光洁度会影响泄漏率和颗粒计数,以及如何指定这些参数,才能确保供应商一次性交付合格的零件。我们涵盖了304和316L不锈钢之间的材料选择、电抛光和钝化处理(符合ASTM A967标准)的作用、您可以提供给任何机械加工厂的公差预算,以及买家在下单前应该询问的问题。
我们是东莞市力村科技有限公司(LusterControl),一家成立于2020年的东莞工厂,拥有16 年数控车床不锈钢镜面抛光经验。我们的厂房占地4,000 平方米(2026 年扩建完成,原有旧厂房已停用),配备60台数控机床,月产量约50万件。我们已通过 ISO 9001 认证,ISO 13485 正在取证、IATF 16949 正在申请。以下列出的数据和权衡取舍,都是我们在开工前与客户反复讨论的。
目录
半导体数控精密元件
什么是半导体端盖?为什么每一微米都至关重要?
瓶盖虽小,但泄漏通道却不小。
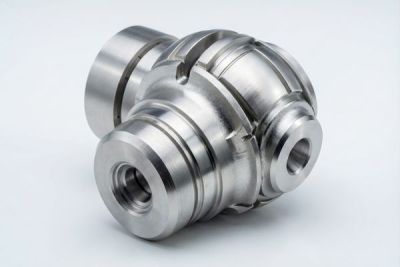
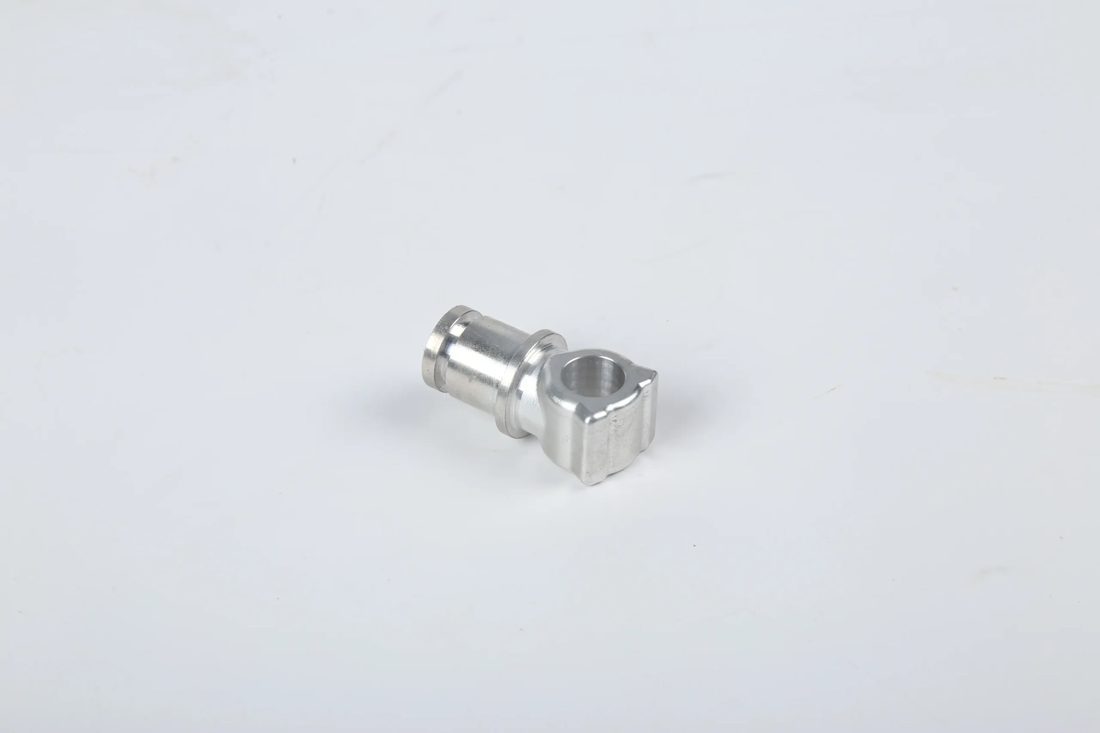
在半导体设备中,端盖是腔室端口、管端或歧管分支的密封件,必须能够防止真空或高纯气体泄漏。您会在真空腔室门、气体分配歧管、排气管以及仅在维护时打开的仪器端口上看到它们。它们的作用并不引人注目:保持密封,不脱落任何颗粒,并且能够经受数千次热循环而不发生沟槽变形。
- 端盖
- 在真空或高纯气体系统中,用于密封腔室端口、管道或歧管分支开口端的机械加工封口。
- O形圈槽
- 在密封面上切出一个精密的通道,将弹性体或金属密封件压缩到其横截面的受控百分比。
- 气体逸出
- 真空状态下表面滞留气体的释放;更光滑、更清洁的电抛光表面推动气体向下流动。
- 颗粒脱落
- 松散或片状物质释放到气流中,哪怕只有一微米的颗粒也能污染晶圆表面。
- 平坦
- 密封面与良好平面的偏差(以微米为单位测量);这是瓶盖泄漏率的最大单一驱动因素。
为什么每一微米都至关重要?O型圈槽处的泄漏路径与槽径和表面平整度偏离标称值的程度成正比。表面过于粗糙会残留工艺残留物,并在热循环过程中脱落颗粒。在300毫米晶圆生产线上,一个受污染的端口就可能导致整批晶圆报废,因此端盖的硬度要求与任何有源元件一样高。这就是为什么我们将端盖视为飞行关键部件,而不是普通的通用部件。
半导体流体系统中端盖的位置
- 真空室维护端口密封数月之久
- 高纯度气体分配歧管为工艺腔室供气
- 腐蚀性副产物冷凝的排气管和泵管分支。
- 仪表和量规端口仅在维修期间打开
- 用于停止流体流动且不发生泄漏的死端管封堵
半导体数控精密元件
半导体端盖的数控精密加工:工艺流程概述
三个阶段,一个基准:切割主体,加工凹槽,完成并验证。
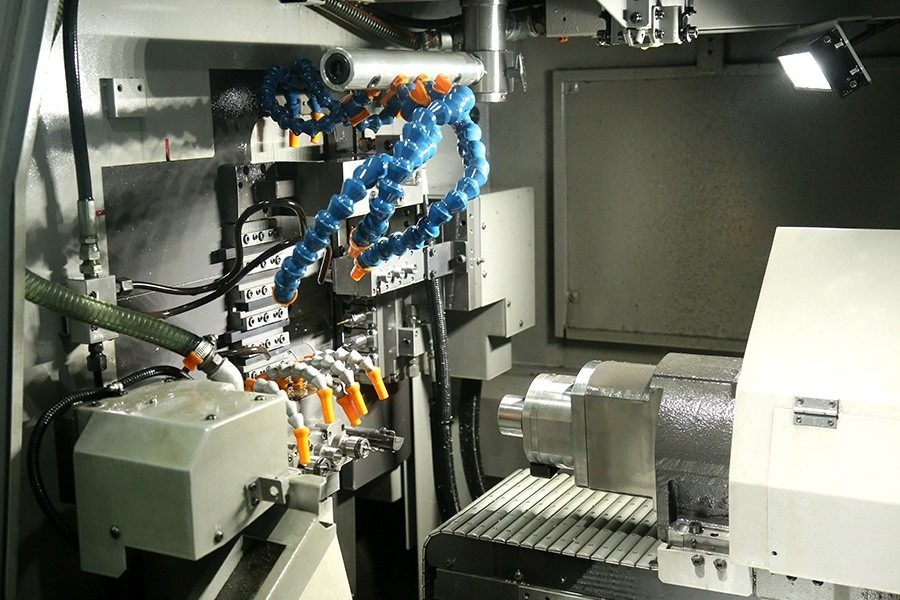
端盖的CNC精密加工是一个三阶段问题。本体几何形状简单,但密封面和O型圈槽却并非如此——整个零件的设计都围绕着它们展开。我们使用瑞士型车床和多轴CNC加工中心进行加工,这样就可以在一次装夹、一个基准面上完成O型圈槽和密封面的加工,无需重新装夹,从而避免了坐标系的偏移。
第一阶段——在瑞士型车床和数控车床上进行车身车削
坯料最初是316L或304不锈钢棒材,可追溯至同一批次。在瑞士型车床上,工件在切削点附近有支撑,这样可以最大限度地减少薄壁盖的挠度。我们在密封面和凹槽处预留0.1毫米的余量用于精加工,然后在最终切削前将轮廓精度控制在±0.01毫米以内。对于大批量生产,我们将相同的程序转移到双主轴数控车床上,这样既能缩短加工周期,又能保证基准精度。
第二阶段 - 沟槽和端口加工
- 将 O 形圈槽粗加工至与最终形状相差 0.05 毫米以内。
- 一次轻扫即可完成沟槽直径和横截面的加工。
- 将密封面的平面度加工至约定的微米预算。
- 在同一装置上钻孔或攻丝任何仪器端口。
- 用手工和滚筒去除所有边缘的毛刺,切勿用火焰去除。
第三阶段 - 完成并检查
加工完成后,我们对湿润表面进行电抛光,使粗糙度降至 Ra 0.2-0.6 μm,然后按照 ASTM A967 标准进行钝化处理,以防止表面在搬运过程中因指纹腐蚀而受损。首件产品会进行三坐标测量,并生成完整的基准报告;批量零件会进行过程测量以及批次级三坐标测量审核,以便在不合格批次发货前发现工艺偏差。
| 过程 | 数控车床(瑞士型) | 五轴数控中心 | 车铣复合 |
|---|---|---|---|
| 适用场景 | 圆形瓶盖,大容量 | 带斜角端口的盖子 | 盖子 + 集成功能 |
| 设置 | 1 | 1 | 1 |
| 脸部平坦度 | +/-0.005 毫米 | +/-0.005 毫米 | +/-0.005 毫米 |
| 我们的容量 | 60台数控机床 | 5轴细胞 | 车床单元 |
| 容量适配 | 每月最高可达 50 万 | 中等批量 | 中低批量 |
端盖精密数控加工:密封面精度控制在+/-0.005毫米
公差是一种预算——要把它花在关乎密封性的地方。
对端盖进行高精度数控加工并非意味着要将所有部件都做得极小,而是要将公差预算集中在密封件所在的关键部位。我们重点关注三个方面:O型圈槽直径、槽横截面以及与法兰接触面的平面度。其他部分——例如外径、背面和扳手平面——则采用商业公差,以控制成本。
| 特征 | 典型呼叫 | 为什么这很重要 |
|---|---|---|
| 沟槽直径 | h8 / +/-0.01 毫米 | 设置密封圈挤压;太松会漏水,太紧会冷流。 |
| 沟槽横截面 | R0.3 最小半径 | 尖角会割破O型环。 |
| 脸部平坦度 | 0.005-0.01毫米 | 直接影响泄漏率 |
| 面垂直度 | 0.02毫米 | 保持盖子与法兰平行 |
| 端口线程 | 6小时/4克 | 可重复的扳手扭矩 |
我们如何控制微米预算
- 一次装夹加工,基准点始终保持稳定。
- 一次轻压即可完成凹槽和表面加工,无需重新夹紧
- 用于薄壁盖的张紧装置,防止其弹开
- CMM 第一篇文章包含完整的数据参考
- 批次过程测量和批次级CMM审核
半导体数控精密元件
半导体端盖用不锈钢镜面抛光
粗糙的表面并非为了美观,而是为了控制污染。
端盖采用不锈钢镜面抛光处理是为了控制污染,而非为了美观。更光滑的润湿表面能减少工艺残留物的残留,在真空环境下释放的气体更少,并且在热循环过程中脱落的颗粒也更少。这就是为什么半导体端盖几乎总是采用电抛光而非喷砂处理的原因。
- 电解抛光
- 一种电化学工艺,可去除可控的表面金属层,从而留下钝化、低粗糙度、无方向性的表面。
- 8K镜面抛光
- 我们最高表面等级的产品Ra达到0.2微米,适用于湿润面必须接近光学光滑的场合。
- ASTM A967
- 这是不锈钢钝化的标准;我们遵循该标准,使表面无需镀层即可抵抗腐蚀。
通过应用靶向 Ra
| 应用 | 目标 Ra | 完成路线 |
|---|---|---|
| 排气/泵管路 | Ra 0.8 微米 | 机械加工+钝化 |
| 燃气分配 | Ra 0.4微米 | 电抛光 |
| 工艺腔室端口 | Ra 0.2 微米 (8K) | 电抛光+镜面 |
| 背面/未沾水的脸 | Ra 1.6 微米 | 机加工,切割后 |
我们按照 ASTM A967 标准对每个不锈钢端盖进行钝化处理,以确保其表面在搬运和储存过程中不易被指纹腐蚀。对于客户的光学级腔室端口,我们将湿润面抛光至 Ra 0.2 μm 的 8K 镜面效果,由于残留物减少,客户的后加工清洁周期缩短了近一半。
端盖与其他腔室密封件:哪种半导体数控零件更胜一筹
根据你打开密封件的频率和它固定的部件来选择密封件。
端盖是封闭端口的几种方法之一,正确的选择取决于端口的开启频率、您目前使用的法兰类型以及所需的泄漏裕量。以下是我们会在客户最终确定图纸之前向他们展示的对比信息。
| 选项 | 经常营业吗? | 泄漏裕度 | 适配 |
|---|---|---|---|
| 端盖 | 很少 | 高(O形圈槽) | 维护端口,死胡同 |
| 盲板法兰 | 有时 | 高的 | 大型房间门 |
| Swagelok式接头 | 经常 | 中等的 | 仪表起飞 |
| 焊接帽 | 不会 | 最高 | 永久关闭 |
优点
- 端盖通过精密凹槽密封,因此泄漏余量很高。
- 对于小端口来说,比全法兰更便宜
- 易于在瑞士型车床上进行批量加工
- 电抛光和钝化处理干净
缺点
- 不适用于频繁开关机。
- 需要一个平面配合法兰才能工作
- 沟槽的切割精度必须非常高,否则会漏水。
- 材料选择不当会影响最终效果。
选择端盖(如果适用)/ 选择法兰(如果适用)
- 如果端口密封数月,并且您希望在平面上实现低成本、高利润的密封,请选择端盖。
- 如果端口较大或在日常维护期间打开,则应选择盲法兰。
- 如果您需要经常断开管路以连接仪器,请选择 Swagelok 式接头。
- 如果封堵是永久性的且泄漏容差必须可靠,则选择焊接帽。
半导体数控精密元件
选择定制CNC零件:端盖材料和标准选项
304不锈钢能省钱;316L不锈钢在易腐蚀的环境中表现出色。
选择定制CNC零件(例如端盖)时,首先要考虑材料。大多数半导体端盖采用304或316L不锈钢。304价格更低,适用于干燥、无害的气体通道。而316L的优势在于其耐腐蚀性,尤其是在氯化物、湿气或腐蚀性副产物较多的环境中——额外的钼元素可以有效防止点蚀,避免颗粒脱落进入管路。
| 材料 | 将其用于 | 注意 |
|---|---|---|
| 304不锈钢 | 干燥、良性的气体路径 | 腐蚀性工况下的坑洼 |
| 316L不锈钢 | 排气管路潮湿且腐蚀性强 | 更高的空白成本 |
| 316L + EP | 工艺腔室湿润面 | 额外的收尾步骤 |
| 定制合金 | 特殊脱气需求 | 提前期和认证工作 |
你应该要求的标准
除了材料认证之外,还要要求供应商提供符合 ASTM A967 标准的钝化处理、完善的质量管理体系(我们已通过 ISO 9001 认证,ISO 13485 正在取证,目前正在申请 IATF 16949 认证),以及从原材料到成品盖的完整批次可追溯性。如果该部件涉及医疗或超洁净生产线,可追溯性就至关重要——它能确保在下游故障追溯到密封件时,您可以召回整个批次。
- 材料证书可追溯至炉次批次
- 每个不锈钢盖均按照 ASTM A967 标准进行钝化处理
- 报价前已确定电抛光规格
- CMM 首件检验报告及完整数据记录
- 从原材料到成品零件的批次可追溯性
半导体端盖采购买家清单
把这个交给供应商,那些只是随便看看的人自然就会被筛选掉。
采购端盖的关键不在于找到一台廉价的车床,而在于找到一家真正了解密封需求的加工厂。以下步骤和文档清单是我们乐于用数据解答的问题,也是区分真正精密供应商和挂着logo的中间商的关键所在。
- 请发送图纸,并在图纸上明确标明密封面和密封槽的位置。
- 自由状态与受限平坦状态,所以这个数字是有意义的。
- 事先商定电抛光和钝化工艺规格
- 索取CMM首件检验报告,而不仅仅是照片。
- 确认从原材料到成品帽的批次可追溯性。
- 询问薄壁盖是如何固定的,才能防止它们弹开
- 询问认证体系:至少需要 ISO 9001,ISO 13485 优先考虑
- 请求提供可追溯至该批次物料的证书
- 确认单次设置能力,以确保基准点不易偏移
- 获取包含完整数据参考的 CMM 首件检验报告
- 验证批次可追溯性和实际返工路径
半导体数控精密元件
半导体端盖选型中的常见错误
大多数废料帽的损坏都发生在图纸上,而不是机器上。
- 指出面平整度,但不说明是自由状态还是夹紧状态
- 画出一个立铣刀无法切割的尖锐槽角
- 忘记了电抛光会去除材料并使孔径发生偏移。
- 指定使用316L不锈钢,却拒绝支付钝化处理费用。
- 当只有凹槽和端面需要时,每个特征的公差都必须非常严格。
- 完全不在图纸上标明O型圈规格
最贵的两款
最昂贵的错误是尖锐的沟槽角:设计人员绘制的是R0角,而车间却留下了未记录的圆角,导致O型圈在装配过程中被划伤——这种泄漏虽然通过了来料检验,但三个月后就会出现问题。第二个错误是忽略了电抛光去除的材料:如果将孔加工到标称尺寸后再进行电抛光,孔径会增大几微米,导致压入配合的密封件无法正确安装。这两个错误在图纸上都是固定的,在第一次切削之前就已经确定了。
成本较低的端盖是第一次就能通过资格认证的那个——因为第二次通过资格认证会让你错过上市日期。
半导体数控精密元件
半导体数控精密元件
半导体数控精密元件
半导体数控精密元件
常见问题解答:端盖和半导体买家问题
答:我们单次装夹即可将定位精度控制在±0.005毫米以内,并将端面平整度控制在0.005-0.01毫米范围内,因此基准面不会发生偏移。关键在于区分自由状态和夹紧状态下的平整度,因为薄盖在自由状态下测量时可能会出现弹性,而这种弹性在用螺栓固定到法兰上后就会消失。
答:电解抛光可去除可控的表面层,留下低粗糙度、钝化、无方向性的表面。它能将表面粗糙度 Ra 降低至 0.2-0.6 微米,从而减少残留物的滞留,降低真空条件下的气体逸出,并减少热循环过程中颗粒的脱落——这正是晶圆级气体通道所需要的。
答:对于干燥、无害的气体通道,如果成本是主要考虑因素,则应使用 304 不锈钢。对于潮湿、氯化物或腐蚀性副产物较多的通道,则应选择 316L 不锈钢,因为其钼含量高,能有效防止点蚀,避免颗粒脱落进入管线。对于工艺腔室的湿润表面,通常建议使用 316L 不锈钢并进行电抛光处理。
答:是的。每个不锈钢盖都按照 ASTM A967 标准进行钝化处理,我们提供可追溯到炉次的材料证书、包含完整数据参考的 CMM 首件检验报告、批量零件的在线测量,以及从原材料到成品组件的批次级可追溯性。
答:端盖适用于需要密封数月且密封面平整的低成本、高利润率端口。盲法兰适用于大型或经常维护的端口;世伟洛克式接头适用于经常开启的仪器管路;焊接盖适用于需要严格的泄漏裕量的永久性密封。端盖的选择应与端口的开启频率相匹配。
答:单个原型制作是常规操作,我们的生产车间既能满足小批量定制生产的需求,也能满足大批量生产的需求——60台机器每月可生产约50万个零件。对于一款新的瓶盖,我们通常会先用三坐标测量机进行小批量试制,待密封数据确定后再进行批量生产。
将您的端盖图纸发送给我们,即可获得免费的DFM(面向制造的设计)审核——我们将指出可能划伤O型圈的凹槽半径、造成成本损失的公差,以及确保您一次性获得清洁、密封不漏的电抛光和钝化工艺规范。联系我们,让我们一起打造您的第一件产品。
索取免费数控加工报价