CNC电动汽车母线:电子和通信应用加工及公差(2026指南)
如果您正在设计电动汽车电池组的电源骨干网、5G基站电源架或户外电信机柜,那么决定系统能否稳定可靠运行的关键部件就是母线。大多数工程师会花费数周时间研究电芯和电池管理系统(BMS),然后却把母线当作普通的铜带处理。这是我们最常见的错误:母线接触面哪怕只有几微米的偏差,或者表面粗糙度稍高几度,都会导致连接寿命从十年之久到在热循环作用下逐渐松动,天壤之别。
本指南将详细介绍CNC精密加工如何在电动汽车母线中占据一席之地,为何接触面的高精度CNC加工必不可少,以及不锈钢镜面抛光相比普通铜或铝的优势所在。我们将探讨材料的优缺点、保障载流量的公差、可立即使用的决策矩阵,以及在发送图纸前用于筛选CNC加工企业的买家清单。
我们是东莞市力存科技有限公司(品牌:LusterControl),一家位于东莞的工厂,团队自 2010 年以来,16 年来专注于CNC不锈钢镜面抛光。我们拥有60台CNC机床,厂房面积达4,000 平方米(2026 年扩建完成,原有旧厂房已停用),月产量约50万件,并已通过 ISO 9001 认证,ISO 13485 正在取证,目前正在申请IATF 16949认证。以上内容均来自车间现场,而非产品目录,因此,在开工生产前,我们会与客户详细讨论并权衡各种因素。
目录

电子通信数控精密零件
为什么电动汽车母线是配电系统中的隐形瓶颈
母线是所有放大器元件都必须经过的唯一部件。
母线是一种实心导体,用于在高功率节点之间分配电流:例如电动汽车中的电池组连接、电池管理系统 (BMS) 馈线、逆变器输入端以及冷却风扇或压缩机负载;或者通信机柜中的整流器和功率放大器级。与线束不同,母线的几何形状是已知的、固定的,因此其电阻、电感和温升在设计阶段即可预测。正是这种可预测性,使得母线在制造缺陷时成为性能瓶颈。
失效模式很少是剧烈的爆裂。它通常是由于镀层在数百次热循环下发生微动,导致接触电阻逐渐增大,局部加热加速氧化,氧化进一步推高电阻,直至端子达到其极限。接触面的加工质量决定了初始电阻,因此也是整个可靠性预算的起点。
从每张母线图中都应该读出三个术语
- 母线
- 一种刚性棒(铜、铝或不锈钢),能够以固定、低电感路径承载和分配大电流。
- 载货量
- 导体在不超过其额定温升的情况下所能承载的最大连续电流。
- 爬行
- 在持续夹紧载荷和热循环作用下,紧固接头发生缓慢塑性变形,随着时间的推移,连接会松动。
| 因素 | 母线 | 线束 |
|---|---|---|
| 每安培空间 | 高(扁平轮廓) | 降低(捆绑量) |
| 系统电感 | 非常低 | 较高,具体数值取决于路线 |
| 热路径 | 可预测,易于冷却 | 更难建模 |
| 服务能力 | 拧下螺栓,检查,重新拧紧 | 剥去绝缘层并重新压接 |
| 适用场景 | 高电流固定节点 | 灵活的布线方式,低电流 |
电子通信数控精密零件
CNC精密加工如何打造可靠的母线
当母线承载数百安培的电流时,它就成了一种精密部件。
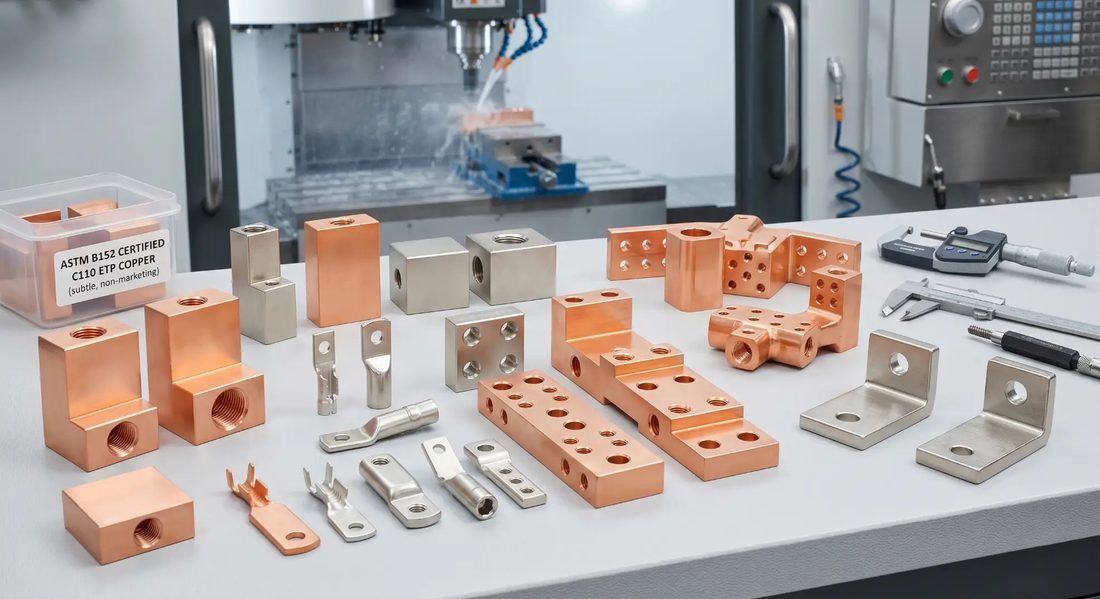
CNC精密加工将原材料棒材或板材加工成母线,触点、螺栓孔、弯曲释放槽和绝缘支架等部件均按精确控制的顺序切割而成。其价值不在于切割本身,而在于重复性。车铣复合加工中心或五轴加工中心能够将触点面、孔型和弯曲角度保持在同一基准面上,因此同一批次中的每个部件都可以互换——这使得无需垫片即可将多个部件拧紧在一起。
我们用于加工典型棒材的加工顺序
- 粗略修整轮廓并预留减重窗口,以使共振频率偏离工作频段。
- 钻孔和扩孔时,应达到标注的实际位置,而不仅仅是直径。
- 将接触面加工至规定的Ra值,以确保电镀或直接金属接触均匀。
- 去除所有边缘毛刺;垫圈下的单个毛刺都会成为热点。
- 使用三坐标测量机 (CMM) 检测首件样品,然后对该批次产品进行过程测量。
我们对汽车数控零件和电信硬件都采用相同的质量控制标准,因为它们的失效原理相同:无论是在汽车上还是在基站上,松动的接头就是松动的接头。区别仅在于环境和标签上的额定电流。
| 能力 | LusterControl | 典型的加工车间 |
|---|---|---|
| 定位精度 | +/-0.005 毫米 | +/-0.02 毫米 |
| 镜面抛光 | Ra 0.2 微米 / 8K | Ra 典型值为 0.8 微米 |
| 数控机床 | 60 | 10-20 |
| 植物面积 | 4,000平方米(2026年扩建) | 小于1000平方米 |
| 月产能 | 50万个零件 | 5万-10万 |
| 质量证书 | ISO 9001 + ISO 13485 | 仅限 ISO 9001 |
成本较低的母线就是第一次就能通过认证的母线,因为第二次通过认证会耽误你的产品上市时间。
电动汽车母线材料:铜、铝和不锈钢可选。
材料的选择是在导电性和环境影响之间进行权衡,而不是一种等级制度。
铜是电动汽车母线的常用材料,因为它导电性适宜,并且在夹紧载荷下不易蠕变。铝更轻更便宜,常用于大型固定式储能机架,在这些机架中,重量和成本是主要考虑因素,并且连接处通常采用异形垫圈。不锈钢则是一种特殊材料:导电性较差,但在腐蚀性、潮湿或化学环境中,例如沿海电信机柜、船用储能装置或需要定期冲洗的食品级外壳中,不锈钢是无可匹敌的。
关键在于根据材料选择合适的尺寸。不锈钢棒要承载与铜棒相同的电流,其物理尺寸必须更大,因此只有在耐腐蚀性真正成为设计驱动因素的情况下,使用不锈钢棒才是合理的。我们加工这三种材料,并会坦诚地告诉您何时使用不锈钢棒规格过高,以及何时使用不锈钢棒才是唯一安全的选择。
优点
- 铜:导电性最高,抗蠕变性适宜,易于电镀
- 铝制:重量轻约 30%,而且大型货架用铝材价格便宜得多。
- 不锈钢:可耐受盐雾、冲洗和化学品侵蚀
缺点
- 铜:重量重,每公斤价格昂贵
- 铝:若处理不当,接合处会发生蠕变和氧化。
- 不锈钢:低导电性需要更大的横截面积
电子通信数控精密零件
高精度数控加工:母线触点精度保持在±0.005毫米
接触面上的温度决定了公差。
在母线上,最重要的两个表面是与相邻导体接触的接触面和决定接头是否平整的螺栓孔的精确位置。即使接触面偏离平面0.02毫米,也会留下一个间隙,夹紧力必须将其压平;经过热循环,该间隙会变成微动,而微动会导致氧化和发热。高精度数控加工可确保接触面平整,螺栓孔精确,从而使接头在初始阶段就良好就位。
对于高可靠性、结构紧密的定制数控零件,我们将公差预算集中在接触面上,而将非功能性边缘的公差放宽至商业标准。这样既能控制成本,又能保证影响载流量和使用寿命的关键尺寸。
- 接触面平整度:垫片上方 0.01 毫米
- 螺栓孔真实位置:+/-0.03 毫米
- 孔径:H7 铰孔,而非钻孔
- 边缘破损:R值至少为0.3,以保护垫圈密封圈。
- 自由状态与限制状态在报价前已达成一致
定制数控零件:为您的机柜设计母线
设计吧台要适应吧台,而不是设计吧台。
每个外壳都是一个不同的难题:与外壳壁的间隙、避开PCB板的支架高度、避开BMS的弯曲半径,以及保护结构的重量限制。我们对待定制CNC零件就像对待我们制造的无人机结构件一样——先确定限制条件,然后进行精密加工,而不是强行将标准件塞进它原本不该占据的空间。
请您提供哪些信息以便我们一次性报价?
- 3D模型加上标有关键尺寸的2D图纸
- 额定电流和预期热循环次数
- 配合面光洁度和电镀规格(如有)
- 净空范围以及任何隔离或绝缘要求
- 成交量和目标价格,以便我们选择正确的流程
| 项目要求 | 推荐方法 | 选用理由 |
|---|---|---|
| 高电流,狭小空间 | 铜质铣削触点 | 每毫米适宜导电率 |
| 轻型固定式货架 | 铝制异形垫圈 | 成本和重量降低 |
| 腐蚀性或冲洗场所 | 不锈钢镜面抛光表面 | 能够在这种环境下生存 |
| 混合信号和电源板 | 绝缘支架,紧密的真位置 | 没有短途、可重复的座位 |
电子通信数控精密零件
适用于易腐蚀母线环境的不锈钢镜面抛光
当环境侵蚀铜时,表面处理就是防御。
不锈钢镜面抛光并非仅仅为了美观,而是为了去除母线上的微小凹陷,这些凹陷处容易积聚水分和污染物。标准的机械加工表面粗糙度 Ra 为 0.8 微米,其纹理中会残留一层电解液膜;而我们的镜面抛光工艺可将接触区域的表面粗糙度 Ra 降低至 0.2 微米 (8K),从而缩小电解液膜的面积,减缓腐蚀,避免在潮湿或沿海环境中因腐蚀而导致接头电阻增大。
我们采用车铣复合加工和五轴粗加工,然后进行逐步抛光,最终达到镜面光洁度。根据规范要求,我们会按照 ASTM A967 标准进行钝化处理,使表面能够抵抗指纹和搬运腐蚀。对于大多数不锈钢母线,可见面和接触面均采用镜面抛光,而结构边缘则保持功能性——您只需为保护接头的表面抛光付费。
- 镜面抛光
- 逐步抛光至非常低的粗糙度,此处 Ra 为 0.2 微米 (8K),以实现清洁接触和耐腐蚀性。
- 电解抛光
- 一种电化学处理方法,可以平滑微观峰值并提高不锈钢的耐腐蚀性。
- ASTM A967
- 美国关于耐腐蚀钢钝化的标准,是我们不锈钢零件所遵循的规范。
电子通信数控零件:为什么信号和电源共用一块电路板
在通信机柜中,母线位于信号路径旁边。
在电子通信数控加工中,母线很少单独运行。它通常与射频馈线、控制板和传感器并排运行,因此其几何形状和表面光洁度的影响远不止于载流能力:表面光洁度差的高电流母线辐射更强,而松动的连接处会给灵敏的测量带来噪声。我们在同一加工面上加工电源路径和相邻的支架,从而确保高电流和高频应用领域的机械基准一致。
正如我们在电子通信数控零件资源中所述,机柜的安装遵循相同的规则:保持精确位置、完成触点连接、跟踪批次。当电源条和安装硬件来自同一受控流程时,每次组装都能以相同的方式就位,信号侧也不会出现噪音。
- 保持母线边缘断点一致,以便绝缘层能够顺利通过。
- 规格说明:隔离器通过设计间隙将电源和信号隔离开来。
- 注意散热路径,以免加热棒过热电路板。
- 要求批次可追溯性以保证现场可维护性
电子通信数控精密零件
从数控加工厂采购电动汽车母线时,买家需要核对的清单
把这个交给供应商,那些只是随便看看的人自然就会被筛选掉。
采购电动汽车母线并非仅仅寻找价格低廉的机器,更重要的是找到一家真正了解载流用途的供应商。以下问题我们乐于用数据解答,这些问题也是区分真正精准供应商和挂着公司标志的中间商的关键所在。
- 询问认证清单:ISO 9001 为最低要求,ISO 13485 对于医疗相关行业来说是强有力的加分项,IATF 16949 申请中若有认证则对汽车行业有利。
- 要求提供可追溯到炉次批次的材料证书,而不仅仅是工厂名称。
- 确认接触面上的真位能力,而不仅仅是孔径。
- 获取三坐标测量机 (CMM) 首件检验报告,而不仅仅是合格零件的照片。
- 报价前请先确定涂层或裸露表面,以及镜面或功能性表面处理方式。
- 核实批次可追溯性以及现场退货的实际返工路径
- 材料证书可追溯至炉次
- CMM 首件检验报告及完整数据记录
- 接触面平整度和真实位置已确定
- 表面处理规格:镜面 Ra 0.2 微米(接缝保护处)
- 危险信号:商家报价只提供直径,从不提供实际位置。
- 危险信号:无批次追溯性或返工路径
电子通信数控精密零件
电子通信数控精密零件
电子通信数控精密零件
电子通信数控精密零件
常见问题解答:电动汽车母线及电子通信设备买家问题
答:我们保证接触面平面度为 0.01 毫米,螺栓孔真实位置为 +/-0.03 毫米,整个零件的定位精度为 +/-0.005 毫米。接触面的表面光洁度达到规定的 Ra 值,甚至低至我们可达到镜面抛光的 Ra 0.2 微米,因为平面度和表面光洁度(而不仅仅是孔径)决定了接头的贴合度和散热性能。
答:对于电动汽车电池组,由于空间和抗蠕变性至关重要,因此应使用铜;铜的导电性适宜,并且在热循环过程中能够保持夹紧力。对于大型固定式储能架,由于重量和成本是主要考虑因素,并且连接处采用异形垫圈,因此应选择铝。载流量尺寸应根据实际合金类型确定,切勿想当然地认为一种横截面尺寸可以同时适用于两者。
答:是的。我们采用车铣复合加工和五轴粗加工,并进行渐进式抛光,将接触区的表面粗糙度降低至 Ra 0.2 微米 (8K),然后按照 ASTM A967 标准进行钝化处理。镜面抛光可以缩小水分聚集的微凹槽,从而减缓沿海、海洋或冲洗场所的腐蚀。不锈钢的导电性较差,因此棒材的尺寸必须大于同等规格的铜件。
答:是的。我们提供可追溯至炉次的材料证书、包含完整数据参考的三坐标测量机首件检验报告、批量零件的在线测量,以及从原材料到成品的批次级可追溯性。我们已通过 ISO 9001 认证,ISO 13485 正在取证,并正在申请 IATF 16949 认证。
答:单个原型制作是常规操作,我们的生产车间既能满足小批量定制生产的需求,也能满足大批量生产的需求——60台数控机床每月可加工约50万个零件。对于特定项目,我们通常会先进行小批量验证,用三坐标测量机(CMM)锁定首件,待数据确认后再扩大生产规模。
答:每一根棒材都可追溯,从原材料批次到成品。我们会记录材料的温度、使用的机器和程序、检验结果以及批次标识,因此现场退回的零件可以追溯到其确切的生产批次。这使得车间能够提供真正的返工方案,而不是靠猜测。
将您的母线图纸发送给我们,即可获得免费的DFM(面向制造的设计)审核——我们将指出哪些特征应该迁移到五轴加工,哪些公差会影响可靠性,以及铜、铝和不锈钢之间的适宜材料选择。联系我们,让我们一起完成第一个试件。
索取免费数控加工报价