精密夹具用数控导向销和衬套的规格制定:2026 年刀具指南
如果你曾亲眼目睹夹具的重复精度仅差毫厘,导致上千件零件报废而无人察觉,那么你一定明白:精密夹具的精度完全取决于定位销和衬套的可靠性。这些细小且常被忽视的圆柱体决定了零件在第万次循环中是否能像第一次那样精准地定位。一旦定位出现问题,后续的一切都将徒劳无功。
在本2026版指南中,我们将详细介绍加工供应商如何实际规划精密夹具的导向销和衬套——包括刀具加工公差的用途、导向销与衬套的区别、H13钢加工在长寿命刀具中的优势,以及模具镶件和耐磨块的特殊应用。最后,我们将提供一份采购清单,您可以立即将其发送给供应商。
团队自 2010 年以来,我们一直是东莞一家专业的CNC精密加工工厂,拥有60多台机床,厂房面积达4,000 平方米,月产量约50万件。我们已通过 ISO 9001 认证,ISO 13485 正在取证,IATF 16949认证正在申请中。以上内容均来自车间现场,是我们与客户在开工前反复确认的最终数据,以客户确认记录为准。
目录
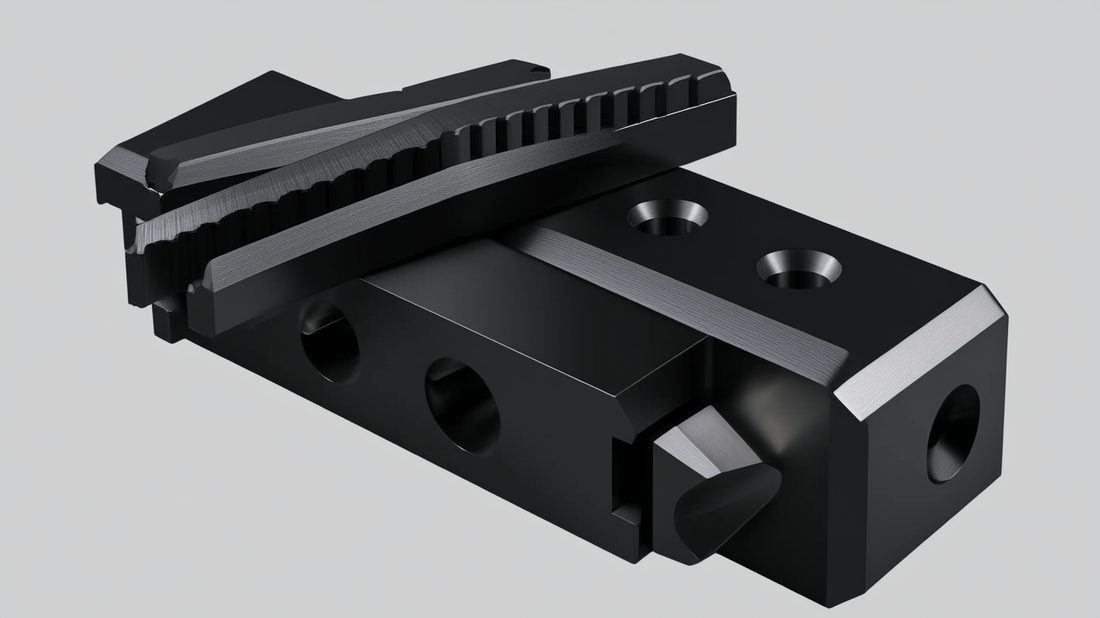
工装夹具人工智能零件图像
为什么导销是精密夹具的支柱
这个针很小,但它出错的代价却不小。
定位销的作用看似微不足道,实则至关重要:它能确保工件或配合刀具每次都能回到相同的物理位置。在精密夹具中,这种可复位性——工程师称之为重复性——才是关键所在。如果定位销磨损了0.01毫米,那么所有以此为基准加工的零件都会发生0.01毫米的偏移,而这种缺陷会在十道工序之后才显现出来,表现为无法追溯到夹具的装配误差。
衬套是另一半。导销定位的地方,衬套起到导向和支撑作用——它防止导销倾斜,保护夹具本体免受磨损,并且只需更换一个价值 3 美元的套筒,而无需更换价值 300 美元的夹具块。它们共同构成定位和导向系统,使大批量重复生产成为可能。当买家向我们咨询…… 精密夹具和刀具导轨我们首先要检查的是销轴和衬套设计是否真正起到了定位作用,还是只是徒有其表。
定位销实际解决了什么问题
- 定位:将零件放置在相对于切割基准的已知 X/Y/Z 坐标上
- 旋转:菱形销或键可防止零件绕圆销旋转。
- 磨损路径:承受磨损,使夹具本体和工件保持尺寸清洁。
- 可更换性:更换磨损的衬套只需 5 分钟,无需重新加工夹具底座。
| 功能 | 由……携带 | 它保护的是什么 |
|---|---|---|
| 定位(位置 + 旋转) | 导销 + 钻石销 | 零件基准和切割精度 |
| 引导(支持+协调) | 衬套/套筒 | 夹具本体和销钉因磨损而损坏 |
| 可替代性 | 可互换衬套 | 固定装置资本成本随时间变化 |
工装夹具人工智能零件图像
刀具加工如何将定位销位置保持精度达到±0.005毫米
公差是一种预算——我们把它花在销座上,而不是整个缸体上。
用于定位销的刀具加工与其说是切割圆柱体,不如说是保持一种关系:销的外径与其定位肩,以及该定位肩与夹具基准面之间的关系,所有这些关系都必须在您愿意支付的公差范围内保持一致。我们把严格的精度控制在与基准面接触的特征上,而忽略其他外观细节。
我们这里的主要加工工艺包括车铣复合中心、用于加工细长销的瑞士型车床以及用于加工带角度定位特征销的五轴加工中心。一次装夹即可完成车削,这意味着外径、肩部和导向轴的基准不会因重新装夹而改变。我们预留 0.05-0.1 毫米用于精加工,然后将轮廓精度控制在 +/-0.005 毫米以内,并在三坐标测量机上验证首件质量。
我们采用三阶段工艺加工销钉。
- 一次夹具即可完成粗加工和半精加工,所有定位面上的材料余量保持一致。
- 如果规范要求,则进行热处理或硬化,然后消除应力,以防止零件后续发生变形。
- 根据图纸对定位直径和肩部进行精磨或硬车削,然后用三坐标测量机验证真实位置
| 过程 | 适用场景 | 我们通常的准确率 |
|---|---|---|
| 瑞士型车床 | 细长销钉(长径比 > 8) | 外径±0.005毫米 |
| 车铣复合 | 带十字孔的销钉,扁平的 | ±0.008 毫米,一次设置 |
| 五轴+硬铣削 | 倾斜定位特征 | ±0.01 毫米,无需重新固定 |
| 圆柱磨削 | 硬化销,最终尺寸 | ±0.003 mm,Ra 0.2 µm |
导销与衬套:决定哪种组合更佳的 6 个因素
他们不是竞争对手,而是一个体系。但劳动分工是一种选择。
买家经常会问“销钉还是衬套?”,仿佛二者只能二选一。但实际上,几乎总是两者兼备;真正的问题在于销钉承担的定位载荷与衬套提供的导向和耐磨保护之间的平衡。下表列出了我们在为夹具报价前会向客户讲解的六个关键因素。
| 因素 | 导销 | 衬套 |
|---|---|---|
| 主要工作 | 定位位置 + 旋转 | 引导和支撑引脚 |
| 可穿戴物品? | 半 - 工作尖端 | 是的——设计之初就是为了更换。 |
| 典型合身 | g6 / h7 与孔配合 | H7 滑入或压入夹具 |
| 硬度 | 58-62 HRC(硬化) | 相同或略微柔软 |
| 重置成本 | 更高(成品销) | 低(袖子交换) |
| 当它失败时 | 部分基准漂移 | 销钉倾斜,夹具本体磨损 |
请注意第四行和第五行,它们实际上是设计规则:将夹具板孔径标准化为 H7,并使衬套成为可更换的标准化部件。正是这一个决定,使得夹具的使用寿命从几个月延长到几年。
- 绘图前,先确定定位销(销钉)和导向件(衬套)的用途。
- 将夹具板孔径标准化为 H7,以便可以使用现成的衬套。
- 销钉硬度应指定为 58-62 HRC,使其使用寿命超过衬套。
- 将可更换衬套标注为标准尺寸,而非定制零件。
- 确定触发衬套更换的磨损极限。
- 请向维修店索取销钉的实际位置(而不仅仅是直径)的坐标测量报告。
工装夹具人工智能零件图像
模具镶件和耐磨块:表面硬度决定一切
波兰人出售样品;硬度决定生产。
模具镶件和耐磨块与导销的使用寿命截然不同。它们位于注塑或压铸模具中,每个循环都要承受磨损、热力和冲击载荷。因此,工程设计的重点也随之改变:镜面抛光对于外观零件固然重要,但表面硬度和刃口保持性才是确保模具在十万次注塑后仍能生产出合格零件的关键。我们在为客户的自动化夹具开发耐磨块时也深有体会。
对于模具镶件,我们通常先加工型腔钢材,然后由客户或我们进行所需的表面处理——渗氮、PVD 或 H13 淬火回火。耐磨块的加工流程类似:先加工至略大于所需尺寸,进行热处理,然后精磨耐磨面。加工顺序至关重要——淬火后再进行磨削,否则耐磨块会发生位移,您所谓的“严格”公差就只是纸上谈兵了。
我们如何挑选材料取决于它的磨损程度
| 磨损驱动器 | 推荐材料 | 为什么 |
|---|---|---|
| 耐磨(玻璃纤维增强塑料) | 硬化 H13 / D2 | 高硬度使其不易划伤 |
| 腐蚀(霉菌汗液) | 420不锈钢/17-4 PH | 耐腐蚀性 + 可硬化 |
| 冲击(压铸) | H13(热作业) | 高温下坚韧 |
| 波兰需求(镜头零件) | S136 镜面不锈钢 | 表面粗糙度为 8K Ra 0.2 µm |
用于长寿命导向销和衬套的H13钢材加工
热作钢材之所以被普遍采用,是有原因的——前提是加工得当。
H13钢是我们加工耐高温冲击刀具的常用材料,例如压铸模具、热流道部件以及大批量夹具中寿命更长的导向销和衬套。它的硬度可达44-52 HRC,韧性良好,因此H13制成的销钉能够承受冲击,而较软的钢材则容易断裂。但问题在于其加工性能——预硬化的H13钢材质地粘稠,而完全硬化的H13钢材则需要硬铣削或磨削,而非传统的车削加工。
我们采用两种方法加工H13钢材。对于预硬(硬度约为30-35 HRC)的销钉,我们直接进行车铣复合加工,然后进行整体淬火和精磨。为了获得最长的使用寿命,我们先加工硬度较低的销钉,然后进行热处理至硬度48-52 HRC,最后将定位直径磨削至±0.005 mm,表面粗糙度Ra为0.2-0.4 µm。无论采用哪种方法,定位面的精加工都是在淬火之后进行的,不会在淬火之前进行。
优点
- 优异的耐热性和抗冲击性
- 硬度可达 44-52 HRC,具有较长的耐磨寿命
- 库存充足,因此交货时间短。
- 对销钉和模具嵌件都足够宽容
缺点
- 胶状物,需预先加工硬化;需要锋利的刀具。
- 硬化后需要进行精磨。
- 耐腐蚀性低于不锈钢
- 比 P20 等低碳工具钢更贵
| 材料 | 硬度范围 | 更适用于工具制造 |
|---|---|---|
| H13(热作业) | 44-52 HRC | 导销、衬套、压铸工具 |
| S136(镜面不锈钢) | 48-52 HRC | 模具嵌件需要抛光+腐蚀 |
| P20(硬前) | 28-35 HRC | 大型低磨损夹具本体 |
| 4140(合金) | 28-32 HRC | 结构销,非关键导向件 |
- 为了确保可追溯性,请确认材料证书和炉号。
- 同意预先硬化路线与硬化地面路线的对比
- 指定热处理后的最终工序
- 定义定位直径公差和Ra目标值
- 请用三坐标测量机 (CMM) 对硬化销进行真位置测量。
工装夹具人工智能零件图像
精密夹具和定位销买家检查清单
把这个交给供应商,那些只是随便看看的人自然就会被筛选掉。
选择精密夹具的关键不在于找到成本较低的机器,而在于找到一家能够严格遵守基准的加工厂。以下是我们乐于用数据解答的问题,以及真正的精密加工供应商与挂着公司标志的中间商之间的区别。
- 要求提供认证清单:至少具备 ISO 9001 认证,ISO 13485 正在取证,申请中具备 IATF 16949 认证者优先考虑。
- 要求提供每个引脚和模块的材料证书,以便追溯到其所属的热处理批次。
- 确认该工艺能够将定位精度保持在±0.005毫米以内,而不仅仅是直径精度。
- 获取包含真实位置信息的 CMM 首件检验报告,而不是卡尺照片。
- 确定表面处理状态:硬化磨削或车削原状,并标明Ra值。
- 验证从原材料到成品定位销的批次可追溯性
模具镶件和耐磨块采购中常见的错误
大多数刀具故障都是设计缺陷造成的,而不是机器加工过程中造成的。
- 在淬火前对关键面进行加工,这样零件就会移动,“严格”的公差就只是纸面上的空谈。
- 在生产过程中能保持一天磨损的表面上,镜面粗糙度 Ra 达到 0.2 µm。
- 忘记衬套是易损件,反而对夹具板进行硬化处理——现在你只能报废昂贵的缸体了。
- 如果使用 H7 标准衬套,只需 5 分钟即可完成更换,但需要指定定制衬套尺寸。
- 没有标明磨损极限,所以没人知道什么时候该更换衬套,直到零件损坏为止。
- 对涂层或硬化后的状态给予与原始状态相同的公差。
工装夹具人工智能零件图像
哪种刀具加工工艺适合您的产量?
无论是原型、试点还是年产百万的产品——正确的流程都会随着运行而改变。
模具加工策略应以产量为导向,而非以面子为先。用于验证概念的一次性夹具无需采用H13硬化处理,也无需对每个销钉进行三坐标测量;而年产量百万级的冲压夹具则必须如此。根据生产批次匹配加工工艺,才能确保原型成本低廉,生产工具可靠。
| 数量/需求 | 推荐流程 | 为什么它合适 |
|---|---|---|
| 原型(1-10) | 软车削 + 轻微硬化 | 快速、便宜、足以证明 |
| 飞行员(100-1k) | 车铣复合机床 + 三坐标测量机 第一篇文章 | 平衡速度和验证 |
| 产量(1万+/月) | H13 硬化 + 研磨 | 使用寿命足以弥补成本 |
| 高温模具加工 | H13 热加工 + 氮化 | 耐热性 |
我们给买家提供两条快速决策原则:如果您的夹具每年循环次数超过 50,000 次,请选择经硬化和研磨处理的 H13 销——更长的销寿命比频繁更换衬套更经济。如果您正在验证某个概念,并且会在批量生产前进行重新设计,请选择软车削的低碳销。无论哪种情况,都应将衬套作为易损件。
工装夹具人工智能零件图像
工装夹具人工智能零件图像
工装夹具人工智能零件图像
工装夹具人工智能零件图像
常见问题解答:精密夹具和工装夹具买家问题
答:对于大多数精密夹具,定位直径应控制在±0.005毫米以内,并以销肩和夹具面为参考进行精确定位。仅凭直径是不够的——精确定位才能确保零件始终如一地就位。我们使用三坐标测量机(CMM)对首件样品进行验证,而不是使用卡尺。
答:衬套应该是易损件。将夹具板孔径标准化为H7,并采用可更换的、通常为现成规格的衬套。如果对夹具板进行硬化处理,那么当一个价值3美元的易损件最终磨损时,就需要花费300美元重新加工整个部件。
答:是的,当工具承受高温、冲击或高循环次数时,H13 钢材的硬度会达到 44-52 HRC,韧性良好,因此销钉的使用寿命远长于低碳钢销钉。对于小批量原型制作,使用较软的销钉或 4140 钢材可能更具性价比。最终选择取决于您的年循环次数。
答:淬火和应力消除会使材料发生位移。如果在热处理前加工关键定位面或耐磨面,零件会发生位移,您设定的严格公差就只能停留在纸面上。我们始终先进行淬火,然后再对工作面进行精磨或硬铣削,直至达到最终尺寸。
答:是的。我们提供可追溯到热处理批次的材料证书、包含完整基准和真实位置参考的CMM首件检验报告、批量零件的在线测量,以及从原材料棒材到成品定位销或衬套的批次级可追溯性。
答:在我们车间,定制单根销钉和原型夹具是常规工序。如果夹具每年循环使用次数超过 5 万次,那么采用淬硬研磨的 H13 钢材就物有所值了,因为更长的销钉寿命比频繁更换衬套要好得多。对于概念验证,我们通常先进行软车削加工,然后在设计定型后再进行升级。
将您的夹具或定位销图纸发送给我们,即可获得免费的DFM(面向制造的设计)评估——我们将告诉您金刚石定位销在哪些情况下优于圆形定位销,标准H7衬套在哪些情况下能真正节省成本,以及您的刀具应该采用H13硬化处理还是速度更快的软车削定位销。请通过以下方式联系我们: 我们的查询页面 让我们剪掉第一篇文章。
索取免费数控加工报价