CNC蜗杆轴加工:公差和导程精度(2026指南)
如果你的变速箱在运转几千次后发出嗡嗡声、发热或出现反冲,罪魁祸首很少是电机。更常见的情况是蜗杆——那根长长的螺纹圆柱体,它将旋转动力转化为平稳的自锁减速动力。当它的导程精度偏差几微米时,它所驱动的齿轮就会在接触线处磨损,整个传动装置就会出现问题。
这份2026版指南将带您了解数控车间如何实际加工蜗杆轴,区分哪些公差至关重要,哪些只是外观上的瑕疵,以及如何读懂图纸,以便在最终确定合作之前,能够区分实力雄厚的供应商和廉价的供应商。我们的编写方式如同工程师向买家汇报一样:用数据说话,而非堆砌华丽辞藻,只关注实际的良莠不齐。
您将带着采购清单、三个比较表以及每个执行器设计人员都会面临的问题的明确答案离开:蜗杆轴、花键轴还是精密齿轮——您的组件中应该使用哪一个?
目录
精密传动AI部件图像
蜗杆传动装置入门:导程精度对变速箱意味着什么
在确定公差之前,你必须知道图纸上的哪个数字才是真正起作用的。
- 蜗杆
- 圆柱体上刻有螺旋螺纹(蜗杆),与蜗轮啮合,实现高减速比和自锁功能。
- 带领
- 螺纹旋转一周(360°)所前进的轴向距离。它与齿轮齿数共同决定减速比。
- 前角
- 螺纹的螺旋角;较小的导程角(小于~5°)可产生大多数变速箱所依赖的自锁效果。
- 铅精度
- 实际导程与设计导程在整个螺纹长度上的匹配程度。这是影响均匀齿隙的最主要因素。
导程精度可以理解为螺纹在轴向方向上的直线度。如果每转导程偏差 0.01 毫米,蜗杆就只有一侧与轮子接触。这会导致载荷集中在少数几个齿上,局部温度升高,几周之内你就会听到润滑油膜破裂的啸叫声。在 LusterControl,我们严格控制蜗杆螺纹的精度,车削直径上的导程偏差控制在 ±0.005 毫米以内,并将导程偏差视为一项重要的检验项目,而非可有可无的附加条件。
为什么线索准确率决定反弹
反向间隙是指蜗杆和齿轮在反转时之间的间隙。精密加工的蜗杆,导程精度高,能够提供可预测、可重复的反向间隙,便于设计。而加工不良的蜗杆则会导致反向间隙随位置变化——伺服系统会出现抖动,定位漂移,编码器读数也会出错。对于医疗器械组件和机器人关节等以重复性为核心的产品而言,这并非细节,而是关键指标。
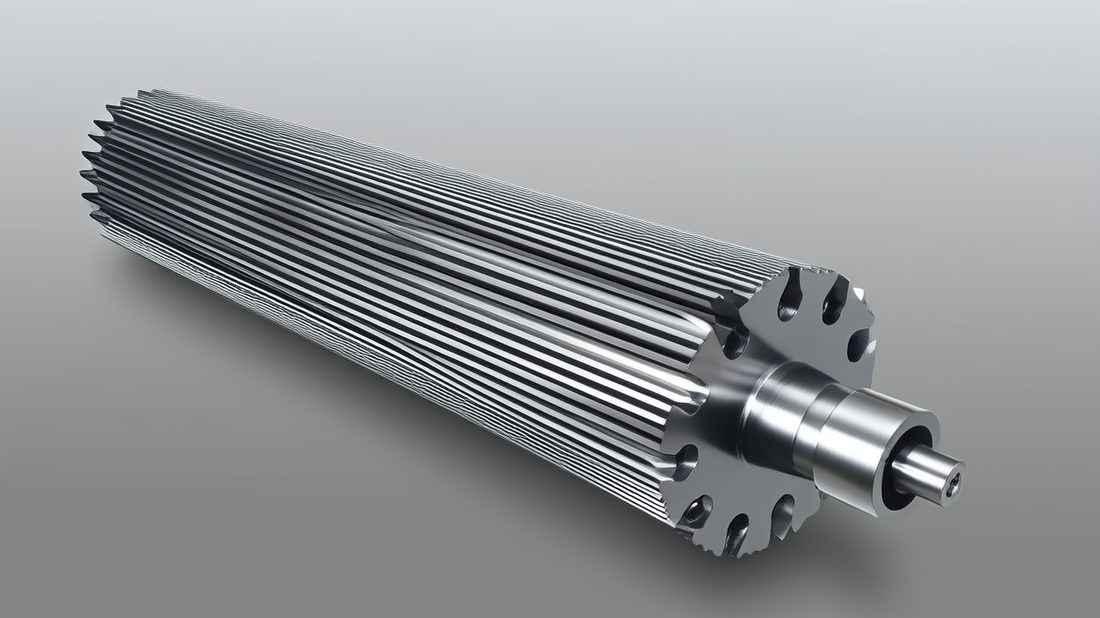
精密传动AI部件图像
蜗杆轴和精密齿轮的车铣复合加工
一个工件,一次装夹,一条基准链——这就是车铣复合加工轴的优势所在。
蜗杆轴不仅仅是一根螺纹。它包含轴承轴颈、螺纹段、可能还有键槽或联轴器肩部,以及两个必须与螺纹轴线同心的端面。在一台机床上车削这些特征,然后再将零件移到另一台机床上加工螺纹,就会导致基准丢失。车铣复合加工只需一次装夹即可完成所有加工,因此螺纹和轴颈共享同一个坐标系。
步骤 1:棒材粗加工
我们选用经过认证的不锈钢或合金棒材(303、304、17-4PH 或 416,以提高耐磨性),在主轴上粗加工轴颈和肩部,同时副主轴支撑自由端。粗加工后预留 0.15–0.25 毫米的余量进行精加工,以避免切削产生的热量造成变形。对于大批量生产,我们的瑞士型走心式主轴机床可在刀具移动的同时,将棒材保持在微米级的精度范围内。
步骤二:给蠕虫穿线
蜗杆螺纹是通过同步铣削或滚齿加工形成的,而不是由单点刀具跟踪工件加工而成。C轴(工件旋转)与螺纹刀具的同步确保了蜗杆全长上的导程恒定。我们在加工完第一个零件后,以及在批次加工的中点,都会进行齿轮测量以验证导程,因为刀具磨损是长蜗杆导程精度的最大敌人。
步骤三:镜面抛光和检验
对于密封件和干式或近干式运行的蜗轮蜗杆,我们将螺纹根部和轴承表面抛光至镜面光洁度——标准表面粗糙度 Ra ≤ 0.6 µm,电抛光后可达 Ra 0.2 µm 的 8K 镜面。每根蜗杆轴都附带首件检验报告和批次可追溯的材料证书。您可以查看我们如何将这些工作流程与其他工作流程结合起来进行分析。 精密齿轮和花键轴技术指南。
| 因素 | 车铣复合机床(一次装夹) | 车床 + 独立滚刀(两套设备) |
|---|---|---|
| 基准链 | 单行本、主题和日志共享 | 机器间故障,堆叠错误 |
| 铅精度典型值 | 可实现精度为±0.005毫米 | ±0.01–0.02 mm,取决于设置 |
| 同心度(轴颈到螺纹) | ≤ 0.008 毫米 | ≤ 0.02 毫米 |
| 每批次设置时间 | 降低(无需重新装夹) | 更高(重新固定) |
| 适用场景 | 带螺纹和轴颈的轴 | 简单的蠕虫,低混合物 |
CNC齿轮加工流程:蜗杆和齿轮的加工
蜗牛和它的轮子是一对良好的搭档——如果让它们处于不同的发展阶段,这对搭档很快就会失败。
蜗轮减速器的整体性能取决于其两个部件中较差的那个。用于加工齿轮的数控齿轮加工采用与蜗杆螺纹不同的刀具路径逻辑,但两者必须具有相同的导程和模数,否则会发生卡滞。我们使用五轴加工中心和车铣复合加工中心加工齿轮,然后在批量生产前,对蜗轮和蜗杆的样品进行配对测试,以确保其接触良好。
| 属性 | 蜗杆(轴螺纹) | 蜗轮(齿轮) |
|---|---|---|
| 驾驶功能 | 螺旋螺纹,连续 | 凹牙,索引 |
| 关键公差 | 精度±0.005毫米 | 齿厚±0.01毫米 |
| 完赛车手 | 根部的密封/摩擦 | 接触模式均匀性 |
| 检查 | 主流 + 投球 + 跑垒 | 牙齿扫描+复合树脂测试 |
| 典型材料 | 416/17-4PH不锈钢 | 青铜(C932)或磷青铜 |
青铜砂轮搭配不锈钢蜗杆是经典组合:较软的砂轮会先磨损,而不是蜗杆,这样只需更换价格较低的部件,而不是价格昂贵的部件。但不锈钢蜗杆仍然需要合适的硬度和清洁、低表面粗糙度(Ra)的螺纹,以防止磨损青铜砂轮。这就是为什么我们将蜗杆的表面处理规格与您选择的砂轮材料挂钩的原因。
精密传动AI部件图像
花键轴与蜗杆轴:哪种驱动执行器?
它们解决的是不同的问题。只看价格而不看功能是常见的错误。
花键轴通过啮合的凸脊传递扭矩,非常适合需要高扭矩密度和轴向滑动能力的应用(例如伸缩式驱动器)。蜗杆轴则以扭矩密度为代价,换取减速比和自锁功能。如果执行器需要在断电时保持位置,蜗杆轴是可选方案。如果执行器需要在紧凑的空间内实现高扭矩输出和滑动,花键轴通常是更合适的解决方案。
| 需要 | 蜗杆轴 | 花键轴 |
|---|---|---|
| 单阶段高还原率 | 是的(10:1 至 60:1 以上) | 否(需要齿轮传动) |
| 关闭时自动锁定 | 是的(低导程角) | 不 |
| 滑动轴向运动 | 不 | 是的 |
| 每尺寸扭矩 | 缓和 | 高的 |
| 效率 | 40-85% | 90%以上 |
选择花键轴
- 您的驱动器在运行过程中沿轴向滑动(伸缩或定位)。
- 你需要小直径的最大扭矩,并且可以加装制动器来保持扭矩。
- 效率和散热比自锁更重要。
选择蜗杆轴
- 负载必须在没有动力(起重机、阀门执行器、医疗倾斜装置)的情况下保持静止。
- 你想要一个紧凑的档位,却不需要额外的齿轮,就能实现较大的传动比。
- 在你的规格中,反向间隙重复性比单纯的效率更重要。
联轴器加工公差可保护蜗杆轴的对准
如果连接蜗杆和电机的联轴器松脱,即使是较合适的蜗杆也无用。
联轴器加工听起来似乎微不足道,但当你意识到联轴器的作用是保持蜗杆轴与电机轴同轴时,就会发现它的重要性。如果联轴器的孔径过大 0.02 毫米,或者加工面与孔径不垂直,就会引入角度偏差,而蜗杆螺纹会将这种偏差放大,导致齿轮磨损不均。我们使用同一车铣复合加工中心来加工联轴器和蜗杆,因此两者遵循相同的加工工艺。
| 特征 | 松散的规范(失败) | 我们严格遵守规范 |
|---|---|---|
| 孔径 | H8 (+0.04) | H7 / ±0.005 毫米 |
| 孔径与端面垂直度 | 0.05毫米 | ≤ 0.01 毫米 |
| 键槽对称性 | ±0.05 | ±0.015 |
| 密封座表面 | Ra 1.6 µm | Ra 0.6 µm |
| 平衡类 | 没有任何 | G6.3 典型值 |
对于伺服驱动蜗轮蜗杆组,我们还提供联轴器孔座的轻微电抛光处理,使其能够顺利滑入电机轴而不会发生咬合。这虽是一个小小的步骤,却能避免装配线上常见的恼人抱怨。安装时无法察觉的错位,会在运行2000小时后表现为齿轮箱发热——而这恰恰是保修索赔出现的时间。
精密传动AI部件图像
精密齿轮和蜗杆:表面光洁度比较
表面处理并非只是为了好看而抛光。对于蚯蚓来说,它决定着蚯蚓是能安享晚年还是需要索赔。
- Ra(粗糙度平均值)
- 表面峰谷的算术平均值(单位:微米)。Ra 值越低,表面越光滑。
- 8K镜面抛光
- 我们的高等级产品,Ra 0.2 µm,采用机械加工加电抛光工艺制成;外观和性能与研磨表面一样。
- 电抛光
- 电化学处理可消除微峰,并符合 ASTM A967 不锈钢钝化耐腐蚀标准。
| 完成级别 | Ra | 我们使用的地方 | 过程 |
|---|---|---|---|
| 加工后 | 1.6 微米 | 非接触式结构轴 | 数控车削 |
| 标准镜面 | ≤ 0.6 微米 | 轴承轴颈、联轴器 | 精细车削 + 轻微抛光 |
| 8K 镜面 | 0.2 微米 | 线虫根、封印、医疗 | 车削 + 电抛光(ASTM A967) |
对于与青铜轮啮合的蜗杆,螺纹根部的 8K 镜面抛光可降低摩擦力,并使润滑油膜均匀形成。这就是为什么我们医疗级和半导体级蜗杆轴的表面粗糙度 Ra 仅为 0.2 µm 的原因。同样的电抛光工艺既能使零件表面光滑,又能使其钝化至符合 ASTM A967 标准——一次操作,双重优势,还能获得一份可提交给质量团队的证书。
如何读懂蜗杆轴图纸:买家必须核实的公差
大多数蠕虫检测错误都可以追溯到图纸上,因为图纸上隐藏了唯一重要的公差。
当你把图纸发给加工厂时,实际上就是在发送一份合同。你标注的公差会告诉加工人员应该把时间和金钱花在哪里。我们见过同一个功能的蜗杆轴报价竟然有三种,原因就是图纸上没有标明导程公差。在发出询价单之前,务必确认这些项目都已标注在图纸上——如果你想让其他人也检查一遍, 将您的图纸发送给我们,我们将免费为您进行DFM审核。。
| 绘图元素 | 需要核实什么 | 为什么这很重要 |
|---|---|---|
| 引言/推介 | 显式值 + 公差 (±0.005 毫米) | 驱动反冲和比率 |
| 线程形式 | 规格(例如,ZA/ZN/ZI/ZK) | 必须与轮毂匹配 |
| 轴颈直径 | 公差 + 基准参考 | 轴承配合,跳动 |
| 材料及热处理 | 等级 + 硬度带 | 磨损、擦伤、腐蚀 |
| 完成呼叫 | Ra 是单位表面的,不是“抛光”的 | 摩擦、密封、生命 |
- 铅和铅的间距以数值公差表示,而不是“按标准”表示。
- 明确指出线材形状和使用手(左手/右手)。
- 每份期刊都引用一个基准轴(AB)。
- 采购订单上需要材料证书和热处理带。
- 每个功能表面(包括螺纹根部)的 Ra 值。
精密传动AI部件图像
采购清单:车铣复合蜗杆轴的采购
五个问题就能区分出能够保障你收益的合作伙伴和只会发货后就置之不理的供应商。
采购来源 东莞力存科技 任何店铺都适用同样的规则。在决定是否合作之前,要看证据,而不是听承诺。以下是我们入库质检团队在每次收货检验中都会检查的项目——也是您应该向供应商提出的要求。
- 第一篇文章报告(FAI),其中主流、投球和跑垒是测量的,而不是估计的。
- 可追溯至确切批次的材料证书(工厂证书)。
- 如果运行量很大,则需要对蠕虫线程进行过程能力数据 (Cpk)。
- 完成证明:表面测试报告显示螺纹根部的 Ra 值。
- 制定书面返工和偏差政策——如果主工缺勤,谁来承担费用?
指定数控齿轮加工公差时常见的错误
这五种错误在大多数被拒的询价单中都会出现。避免这些错误,你的报价就能被接受。
严格的公差只会在真正需要的地方增加成本。优秀图纸的精髓在于,在功能所在之处采用严格的公差,而在其他方面则适当放宽标准。这正是买家在蜗杆轴和精密齿轮方面经常犯的错误。
- 在非功能性装饰肩部标注 ±0.005 毫米——这会毫无意义地增加成本和交货时间。
- 铅含量公差留空并假设为“商店标准”——但不同供应商之间并不存在这种标准。
- 在永远不会接触任何东西的表面上指定 Ra 0.2 µm;应该将其用于螺纹根部。
- 将左旋蜗杆与右旋齿轮混在一起;两者无法啮合。
- 忽略基准链,因此轴颈和螺纹是相对于不同的轴线进行检查的。
在网状结构所在的位置保持紧绷,在其他地方放松——这样蜗杆轴才能既经济实惠又精准。
精密传动AI部件图像
精密传动AI部件图像
精密传动AI部件图像
精密传动AI部件图像
常见问题:蜗杆轴和精密变速器买家问答
答:对于大多数工业和机器人蜗轮蜗杆组,导程偏差应控制在±0.005毫米以内,螺距也应控制在类似的范围内。精度过高很少能提高静音效果,但会增加成本。较大的杠杆是匹配的蜗轮滚压测试装置,它可以检测出仅用三坐标测量机测量蜗杆时无法发现的导程误差。
答:选择蜗杆轴。较小的导程角(约 5° 以下)可实现自锁,即使断电也能保持位置——非常适合起重机、阀门执行器和医疗倾斜机构。花键轴能在更小的空间内传递更大的扭矩,但如果没有制动器则无法保持位置,因此,如果要求“断电后仍能保持位置”,则花键轴并非可选方案。
答:蜗杆螺纹根部是青铜砂轮与蜗杆接触并形成润滑油膜的位置。当表面粗糙度 Ra 达到 0.2 µm(我们采用电抛光工艺生产的 8K 镜面级表面,并符合 ASTM A967 钝化标准)时,摩擦力会降低,磨损也会更加均匀。粗糙的根部会集中载荷,导致砂轮发热,并缩短使用寿命——此处的表面处理是为了功能,而非外观。
答:需要一份包含测量导程、螺距和跳动量的首件检验报告;一份与该批次对应的轧制材料证书;一份证明螺纹根部表面粗糙度Ra的表面测试报告;对于大批量生产,还需要提供螺纹的Cpk值数据。此外,还需索取一份蜗轮蜗杆滚动(接触模式)测试报告。在LusterControl,这些测试报告是每批产品的标准配置。
答:是的——车铣复合加工一次即可完成轴颈、轴肩和蜗杆螺纹的加工,因此它们共用一个基准轴,导程也始终与轴承保持连接。这就是为什么我们使用车铣复合加工中心和瑞士型加工中心加工蜗杆,而不是将工件在车床和单独的滚刀之间来回移动的原因。
答:对于医疗器械零部件,除了 ISO 9001 认证外,还应考虑 ISO 13485 认证(我们正在取证)。对于汽车零部件,IATF 16949 是标准——我们目前正在申请中。务必将认证与批次级物料追溯和首件检验报告结合使用;仅凭认证本身并不能证明特定部件处于受控状态。
需要对蜗杆轴或精密齿轮组进行报价?请将您的图纸发送给我们进行免费的DFM审查——我们将指出哪些公差实际上可以保护您的反冲,并告诉您哪些地方可以安全地放宽图纸以节省成本。
索取免费数控加工报价