储能热管理:机械加工底板详解(2026)
如果你在2026年规划一套储能系统,决定电池组寿命是三年还是十年的关键不在于电芯,而在于散热。每次充放电循环都会将热能带入电池组内部,如果这些热量没有畅通的散热路径,电芯就会加速老化,容量下降,最坏的情况下,一个过热点就可能导致热失控。作为工程师或采购人员,你真正应该担心的,是隐藏在所有部件之下的那个不起眼的小家伙:精密加工的底板。
本指南将详细介绍我们在生产车间采用的热管理方法——从几度的温度差异为何至关重要,到电池盒部件和铜母线的实际加工工艺,再到铜与铝材质的选择如何影响电池组的重量和成本。我们力求实用易懂,就像工程师向需要签署采购订单的同事解释一样。
在此过程中,我们将介绍降低接触电阻的公差、您应该向任何供应商索取的材料数据、您可以复制的采购清单,以及团队采购时最常看到的错误。 储能组件 这是第一次。目标很简单:帮助您选择一款制冷效果好、性能可靠的空调机组,而不是昂贵的电暖器。
目录
储能零件示意图
储能系统中热管理的真正含义
热管理并非靠运气或希望,而是设计了一条让热量散发出去的路径。
储能系统中的热管理是对热量产生、传递和最终去向的精确控制。电池在充放电过程中都会产生热量。这些热量必须从电池表面,通过粘合界面传递到储能系统中。 机加工底板然后进入冷板或液体循环系统。如果该流程中的任何步骤存在缝隙、气穴或粗糙表面,热量就会在肉眼看不见的地方积聚。
底板必须完成的三项任务
- 分散热量——将局部细胞热点分散到宽阔平坦的金属表面上,避免单个点过热。
- 导热——通过高导热材料和干净、无缝隙的界面,将热量高效地传递到下面的冷却板。
- 构建电池组结构——承受电池、母线和支架的机械载荷,同时在温度波动下保持尺寸稳定性。
- 热管理
- 对电池或电源系统内部的热量产生、传导和排出进行工程控制。
- 底板
- 将电池组连接到冷却回路并承载电池组结构的扁平加工板。
- 热阻
- 衡量热量穿过界面所需克服的困难程度;数值越低越好。
- 热失控
- 不受控制的自发热故障,可能会波及整个电池组。
底板表面平整光滑,粗糙度Ra达到0.2µm(我们称之为8K镜面),可以让导热界面材料充分发挥作用,而无需费力应对空气间隙。这正是电池组温度保持在35℃和负载下温度逐渐接近50℃之间的区别所在。
储能零件示意图
为什么储能元件的生死取决于热量?
电池温度每升高10摄氏度,失效的可能性就大约减半。发热并非无关紧要。
热管理之所以在电池组设计中占据主导地位,原因很简单:锂电池的老化速度会随着温度升高而加快,而且这种关系非常显著。运行温度降低 10-15 摄氏度的电池组,其循环寿命就能大幅延长。对于储能组件的采购者而言,这直接关系到保修风险和更换成本,而非仅仅是实验室里的研究成果。
温度对背包在其生命周期内的影响
| 细胞表面温度 | 对生命和安全的典型影响 |
|---|---|
| 25-35摄氏度 | 适宜频段;满额定循环寿命,容量稳定。 |
| 35-45摄氏度 | 容量明显衰减;密封件和电解液老化加速。 |
| 45-55摄氏度 | 快速劣化;使用寿命大大缩短。 |
| 55 C+ | 失控风险急剧上升;群体安全问题令人担忧。 |
因此,机械部件——底板、支架和电池盒——被视为热部件,而不仅仅是结构部件。电池盒部件在热循环过程中哪怕只变形0.05毫米,也会形成冷却系统永远无法闭合的缝隙。所以,首先要设计散热路径,然后再围绕它建造结构。
电池盒部件:电池组冷却的结构核心
这个盒子并非容器,而是让每个细胞都与冷通道保持接触的平台。
电池盒部件包括用于固定电芯并构成冷却界面的机加工外壳、托盘和端板。在液冷电池组中,这些部件通常是冷板直接螺栓固定的,因此它们的平整度和刚度决定了导热界面材料是否能真正接触到电芯。如果这方面出了问题,再大的泵流量也无济于事。
电池盒部件是如何在我们车间组装的
- 用铝板粗加工出托盘和肋条,留出余量以消除应力。
- 去除应力,使零件在切割最终特征后不会移动。
- 将冷却面精铣至±0.005毫米,使界面材料均匀就位。
- 一次性钻孔攻丝冷却通道和安装结构,以保护基准面。
- 出厂前,用三坐标测量机去除毛刺、清洁并验证平面度和位置。
| 电池盒部件的特性 | 我们秉持的宽容态度 | 为什么这很重要 |
|---|---|---|
| 冷却接触面平整度 | ±0.005 毫米 | 均匀的热界面,无热间隙 |
| 手机口袋位置 | ±0.02 毫米 | 细胞排列整齐,无束缚 |
| 螺栓孔样式 | ±0.05 毫米 | 冷板首次对准 |
| 壁厚 | ±0.1 毫米 | 刚度与重量平衡 |
保持散热面平整是电池盒部件上最重要的一项工作。这也是低成本维修店最容易忽略的地方,所以我们会进行验证,而不是想当然。
储能零件示意图
铜母线:承载电流而不损坏电池组。
母线的作用是输送电流,而不是热量。这两者之间一直处于一种拉锯战状态。
铜母线是连接电芯和组件与电池组端子的厚实扁平导体。它们的作用是在最大限度减少电阻损耗的情况下承载大电流——因为每一瓦以 I²R 电阻产生的热量损失,都需要冷却系统额外消耗。铜的高导电性使得母线尺寸相对较小,同时保持低温,因此在空间有限的应用中,铜母线是理想之选。
决定铜与铝孰优孰劣的数字
| 属性 | 铜(C1100) | 铝合金(6061) |
|---|---|---|
| 电导率(IACS) | 约100% | 约40-45% |
| 相同尺寸下的电阻损耗 | 低的 | 两倍高 |
| 等电流下的重量 | 较重 | 打火机 |
| 成本驱动因素 | 材料价格 | 所需体积 |
| 腐蚀处理 | ASTM A967钝化 | 阳极氧化/涂层 |
- 母线
- 通常由铜或铝制成的刚性导体,用于在电池组内分配电流。
- 国际应用化学学会
- 国际退火铜标准;导电率的百分比测量值。
- I²R 损失
- 电流流过电阻时产生的热量;冷敷包的敌人。
铜的单价虽然更高,但考虑到它能减轻的散热负担,在较小的散热系统中,它通常能弥补自身的成本。正确的答案取决于你当前的密度和重量预算——这正是我们稍后要详细探讨的权衡问题。
CNC动力部件:载流几何形状的加工
功率元件的性能取决于其接触性能。这里的公差实际上是热公差。
CNC电源部件涵盖了封装内部的各种精密加工导体,包括接线端子、母线触点、电流传感器外壳以及用于将其精确固定到位的支架。它们最关键的要求是可重复且低电阻的接触。松动或错位的接触会导致电阻增大、温度升高,最终可能导致烧毁或断路。
降低接触电阻的公差
| 数控动力部件的特性 | 我们秉持的宽容态度 | 错过它的后果 |
|---|---|---|
| 接触面平整度 | ±0.005 毫米 | 关节处局部热点 |
| 螺栓孔位置 | ±0.02 毫米 | 接触点偏离中心,阻力增大 |
| 镀层厚度 | ±0.005 毫米 | 界面不一致,存在腐蚀风险 |
| 绝缘体口袋 | ±0.03 毫米 | 间隙或短路风险 |
优点
- 可预测的低接触电阻
- 更便捷的自动化装配
- 降低现场故障率
缺点
- 严格的公差会增加持有成本。
- 电镀增加了一个工艺步骤
- 检查时间延长
稳妥的做法是,明确告知供应商哪些面是承载电流的,并以书面形式要求其提供相应的公差。如果一家供应商只报价“高精度”,却不具体说明是哪项特性,那就无法有效管理电阻风险。
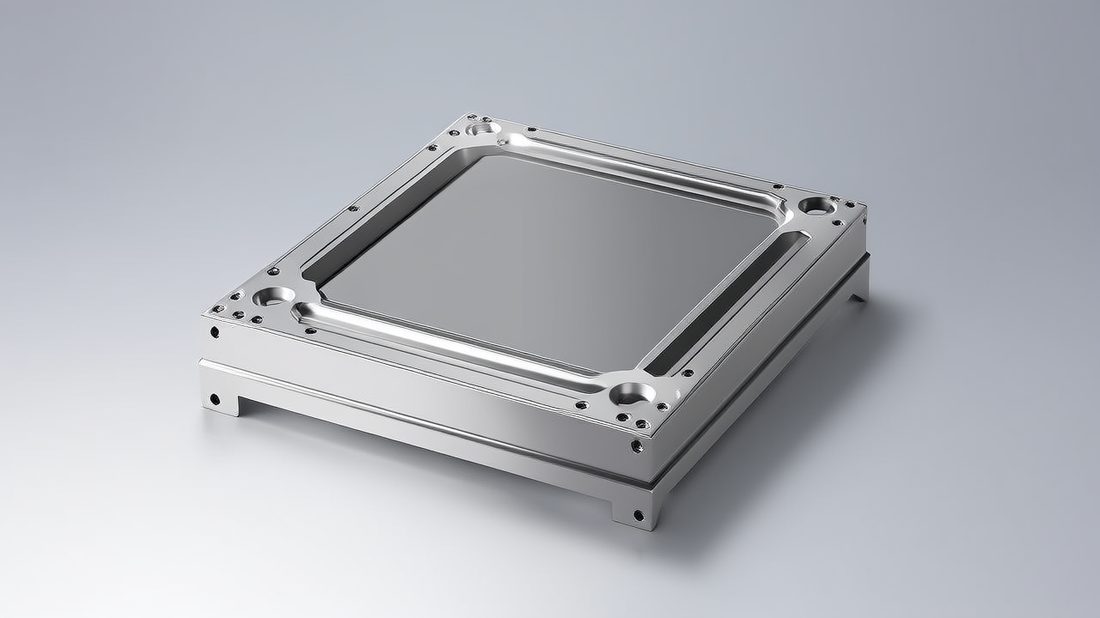
储能零件示意图
轻量化底板的铝合金数控加工
铝具有平整、轻便、导电的特性——这三点正是底板所需要的。
铝材数控加工是制造轻量化底板的常用方法。铝材导热性好,重量约为钢材的三分之一,且加工后可获得非常平整稳定的表面。对于固定式储物柜而言,重量的影响相对较小,但对于集装箱式或移动式储物单元来说,底板每增加一公斤重量,就意味着无法将重量用于储物单元。
我们如何加工出一块平整、热稳定的底板
- 选择等级 - 一般用途选择 6061,强度要求高时选择 6082,刚度要求高时选择 7075。
- 粗加工并保留坯料,然后进行应力消除以消除内部位移。
- 将冷却面精铣至平面度±0.005毫米,表面粗糙度Ra在界面处降至0.2微米。
- 采用机器冷却通道或针状散热片来保护基准面。
- 进行阳极氧化或涂层处理,以防止腐蚀并保持表面在循环过程中稳定。
| 铝级 | 力量 | 可加工性 | 较适合成包使用。 |
|---|---|---|---|
| 6061-T6 | 好的 | 出色的 | 通用底座、外壳 |
| 6082-T6 | 更好的 | 好的 | 结构托盘、肋条 |
| 7075-T6 | 高的 | 公平的 | 坚固的支架,轻巧的框架 |
铝与上方的冷板配合良好。其适中的膨胀系数和良好的导热性使得界面温度可预测,这正是你的热模型预测温度为 35 摄氏度时所基于的假设。
铜母线与铝底板:哪种材料更适合您的背包
这不是一场争斗,而是劳动分工——铜用于导电,铝用于结构和扩散。
铜和铝哪个更好这个问题经常被提及,但说实话,它们并非真正的竞争对手。铜在电流流动的地方更胜一筹;而铝则更适合需要大面积、轻质、平整表面的场合。一个设计精良的电池组通常会同时使用两者——铜母线用于导电,铝底板则用于支撑结构和扩展散热。
| 因素 | 铜母线 | 铝底板 |
|---|---|---|
| 主要职责 | 载流 | 传播并移除热量 |
| 体重敏感性 | 优先级较低 | 高优先级 |
| 按当前成本计算 | 更高的材料成本 | 降低,需要更多批量 |
| 完成要求 | 接触电镀 | 平面 + 阳极氧化处理,用于接口 |
| 它挣得生活费 | 紧密导体运行 | 大型冷却面 |
您的包装决策表
| 如果你的首要任务是…… | 选择 | 选用理由 |
|---|---|---|
| 最大限度减少导体热量 | 铜母线 | 给定尺寸下最低的 I²R 损失 |
| 切割包装重量 | 铝底板 | 密度仅为钢的三分之一,导电性能良好。 |
| 最大冷却面面积 | 铝底板 | 加工大型、平坦、稳定的板材成本低廉 |
| 狭小空间内的高电流 | 铜母线 | 小酒吧仍然保持着功放的凉爽状态。 |
如果你的电池组需要通过狭窄的导线输送高电流,并且你无法承受由此产生的热量,那么就选择铜线。如果你的瓶颈在于需要一个大面积、轻便、平坦的散热表面,并且重量是关键因素,那么就选择铝线。大多数实际使用的电池组都会在不同的位置采用铜线和铝线。
储能零件示意图
储能组件和机加工底板的采购清单
把这个发给你候选名单上的每家店铺。答案比任何销售电话都更能快速筛选出合适的店铺。
- 他们能否明确冷却面的平面度目标(例如±0.005毫米)——而不仅仅是“加工平整”?
- 他们是否使用轮廓仪验证表面光洁度并报告 Ra 值,而不是“光滑”?
- 他们能否对铜母线进行加工和电镀,并以书面形式保证接触面公差?
- 他们是否会进行应力消除处理,以确保零件在热循环后仍能保持平整,而不仅仅是在第一天?
- 他们会提供每一批原材料的工厂证明、首件检验报告和批次追溯证明吗?
- 质量体系是否真正有效——至少达到 ISO 9001 标准,具备 ISO 13485 或 IATF 16949 标准更佳?
- 他们能否在不重新验证流程的情况下,将原型产品扩展到每月 50 万个以上的零件?
- 他们回答工程问题时是用数字而不是形容词吗?
能够通过全部八项审核的供应商非常少见,值得长期合作。如果供应商在平整度验证或可追溯性方面出现问题,则不应出现在高温安全隐患较大的包装产品中。
买家在购买电池盒零件和数控动力零件时常犯的错误
大多数热故障都是在采购部门决定的,而不是在生产车间决定的。
- 冷却面上的“加工平面”而不是数字——然后又纳闷为什么电池组会过热。
- 将底板视为结构部件而忽略了它是主要散热通道。
- 为了减轻重量而选择用于高电流的铝母线,却会因导体发热而付出代价。
- 省略应力消除工序,因此零件在进厂检验时是平的,但在热循环后会发生变形。
- 图纸上将表面光洁度标注为“光滑”,不设定 Ra 目标值进行验证或判定。
- 忽略可追溯性——没有批次记录,一个发热的接头就会变成整个包装的调查。
- 选择供应商时只考虑每公斤的价格,而不是平整度、表面光洁度和工艺控制。
这些都不是罕见的故障,而是根深蒂固的习惯:模糊的规格说明、省略的验证步骤以及以价格为导向的采购方式。优秀的供应商会自然而然地养成谨慎的习惯,而这正是散热部件应有的品质。
储能零件示意图
储能零件示意图
储能零件示意图
储能零件示意图
常见问题解答:热管理和储能买家问题
答:高温会显著缩短电池寿命——电池组温度升高10-15摄氏度,循环寿命就会大幅下降,并面临热失控的风险。热管理可以将电池温度控制在25-35摄氏度的范围内,使其达到额定寿命,从而直接保障保修并降低更换成本。
答:将冷却接触面的平面度控制在±0.005 mm左右,并使用三坐标测量机进行验证。平整光滑的表面(界面处的Ra值低至0.2 µm / 8K)可确保导热界面材料均匀贴合,避免出现隐藏的热间隙。
答:在电流较大且走线紧凑的部位使用铜线——相同尺寸下,铜线的导电性能约为铝线的两倍,且散热性能更佳。铝线则适用于大型、轻质、扁平的底板和结构。大多数设计精良的电池组都会在不同部位使用铜线和铝线。
答:数控机床的电源部件,例如母线触点和接线端子,决定了接触电阻。紧密、平整、镀层良好的触点能保持较低的电阻,从而降低因 I²R 引起的发热。松动或错位的触点会形成局部过热点,冷却系统无法消除这些热点。
答:要求提供冷却面的书面平整度目标值、轮廓仪验证的Ra值、工艺过程中的应力消除措施、材料厂认证、首件检验报告(FAI)以及批次可追溯性。真正的质量体系(至少符合ISO 9001标准,理想情况下符合ISO 13485或IATF 16949标准)以及用数据说话的工程解答才是关键所在。
答:是的。我们东莞工厂拥有 60 多台数控机床,每月可生产 50 万多个零件,同时还能处理小型定制订单。因此,储能项目可以从第一个原型过渡到全面生产,而无需重新验证供应商——同时保持相同的文档化流程和可追溯性。
设计一款冷却可靠、储能性能优异的电池组,首先要考虑电池下方的部件。请将您的图纸发送给我们,我们将免费为您提供DFM(面向制造的设计)评估,包括底板和母线的平整度、表面光洁度和材料建议——完全免费,仅提供清晰的工程解答。
索取免费数控加工报价